

核心卖点
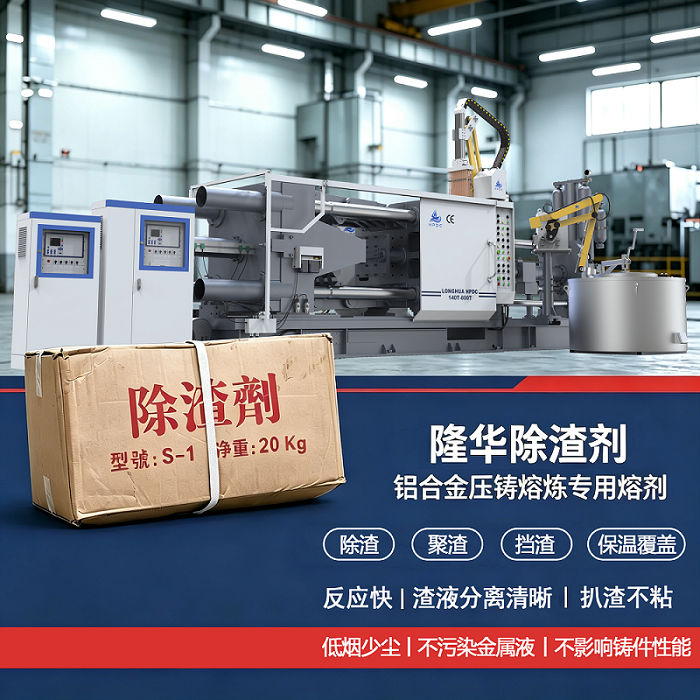
✅ 聚渣能力强,渣液分离好 铺展速度快,快速吸附悬浮杂质、氧化夹渣,抱团形成完整渣壳,扒渣干净,无细碎浮渣残留,大幅降低铸件夹渣气孔不良率,提升成品率。
✅ 一料多用:除渣 + 挡渣 + 保温 + 防氧化 除渣后可做挡渣坝,浇筑时拦截零星渣点;表层形成保温层,减少铝液 / 铁水温降;隔绝空气,抑制金属液二次氧化,减少烧损,提升金属回收率。
✅ 使用安全稳定,不爆不溅 高温反应平稳,无爆裂飞溅,不粘坩埚、浇包、炉壁,不腐蚀炉体、工具,减少炉衬损耗与清理工时。
✅ 纯净无二次污染,不影响材质性能 配方稳定,不改变金属液化学成分与力学性能,无有害烟气、少粉尘,生产环境友好,适配高端压铸件、精密铸件生产要求。
✅ 隆华原厂配套,适配压铸全链路 隆华压铸机原厂耗材,和隆华熔炉、除气机、自动化压铸单元匹配度高;对标进口产品性能,价格更有优势,长期供货稳定,支持出口订单。
✅ 操作简单,降本提效 直接均匀撒入熔液表面,稍加搅动即可,无需复杂设备;降低工人扒渣挡渣劳动强度,缩短熔炼周转时间,综合降低压铸生产成本。
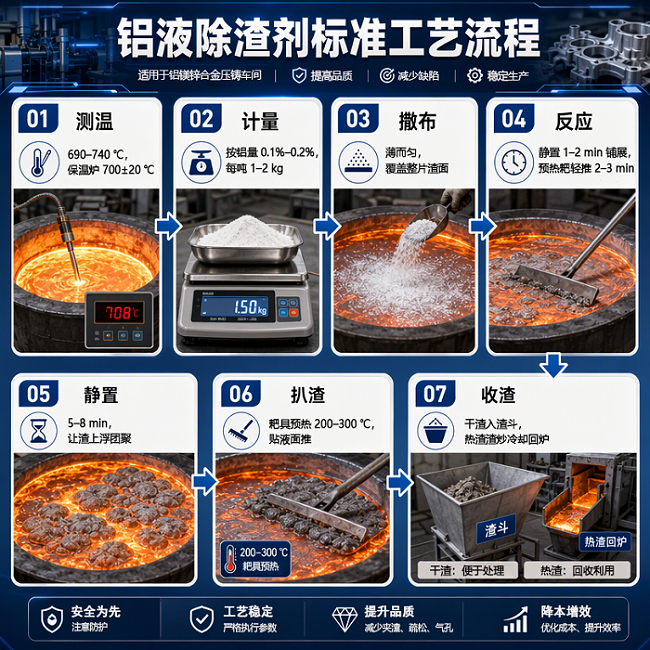
操作流程
- 测温:690–740 ℃,保温炉 700±20 ℃。
- 计量:按铝量 0.1%–0.2%,每吨 1–2 kg,用秤不用铁锹。
- 撒布:薄而匀,覆盖整片渣面,不堆成一点。
- 反应:静置 1–2 min 铺展,预热耙轻推 2–3 min,推不搅。
- 静置:5–8 min,让渣上浮团聚。
- 扒渣:耙具预热 200–300 ℃,贴液面推,不插深、不来回搅。
- 收渣:干渣入渣斗;热渣按 0.5–1 kg/t 渣炒,铝块冷却回炉;湿渣不回炉。
产品参数
项目
参数
外形
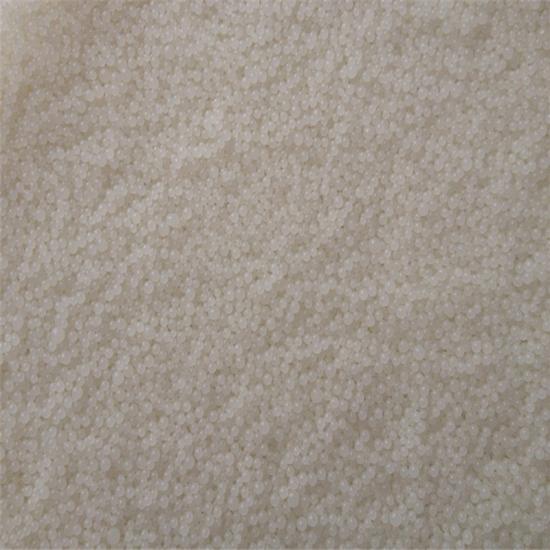
白色粉末状
起始反应温度
≥660°C
炉内加入量
1-2kg/t 铝液(0.1%-0.2%)
反应/静置
2-5min 或 5-8min
适用合金
锌合金、镁合金、铝合金等
储存条件
阴凉干燥、垫高离地;未开封6-12月
受潮处理
打散烘干至水分<1%,可继续使用
公司介绍
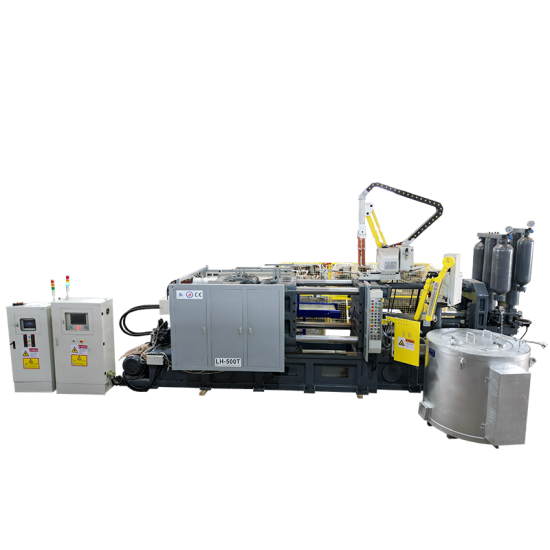
蚌埠隆华压铸机有限公司坐落于老工业基地、全国性综合交通枢纽 —— 安徽蚌埠,是一家专注于各类压铸机及配套设备设计、研发、生产、销售与全球售后服务的高新技术企业。企业溯源至 1950 年,自 1982 年正式启动压铸机的研发与制造,作为国内压铸机行业先行者,隆华深耕行业数十年,持续深耕技术创新、推进产品迭代,积累了扎实的技术沉淀与丰富的行业经验。
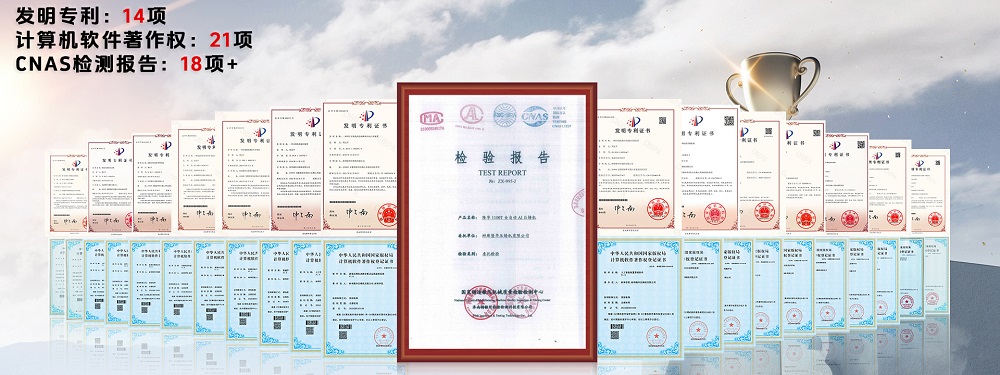
公司产品线布局完善,主营冷室压铸机、热室压铸机等核心主机,同时配套压铸机械手、工业机器人及各类压铸辅助设备,搭建起完整产品矩阵,可面向不同行业客户提供一体化压铸生产解决方案。企业创新成果丰硕,拥有 14 +项发明专利、21 +项计算机软件著作权,是《人工智能冷室压铸机》团体标准的主导制定单位,同时产品具备 CNAS 检测报告与 CE 证书,品质合规有保障。
目前隆华产品已远销全球 50 多个国家和地区,凭借稳定可靠的设备性能、优异的生产效率,广泛服务于汽车制造、航空航天、电子信息等重点领域,收获海内外客户的广泛信赖与好评。
FAQ
Q1:一吨铝加多少?加多了会怎样?
炉内 0.1%–0.2%,每吨 1–2 kg;重渣、低温取上限。过量会让未反应的盐残留成新夹杂,烟尘变大、炉衬侵蚀加快,成本也高。判断标准是渣干不干。
Q2:会不会腐蚀炉衬和坩埚?
正常用量与反应时间下可控。真正伤炉衬的是长期过量,以及氯盐超标、含水率高的低价品。
Q3:烟大不大?要不要排风?
有少量烟尘与气味,属正常现象。不过量、薄而匀撒、炉口排风即可;密闭车间建议配集气罩,排放按当地要求执行。
Q4:受潮结块还能用吗?
可以,打散烘干至水分 <1%。带水入炉会氢含量上升(气孔)与铝液飞溅,储存要内袋密封、垫高离地。
Q5:撒完多久扒?为什么不能马上扒?
静置 1–2 min 铺展,轻推 2–3 min,静置 5–8 min 后扒。马上扒时渣没成团,一搅就散回铝液。
Q6:和除气机怎么配合?
先除渣再除气,除气 5–15 min,静置 5–10 min 后再扒一次表面渣,最后浇注或进保温炉。
Q7:包装、起订、样品、交期?
20 kg/箱;常规起订1箱以上;样品可先寄;交期按排产确认。