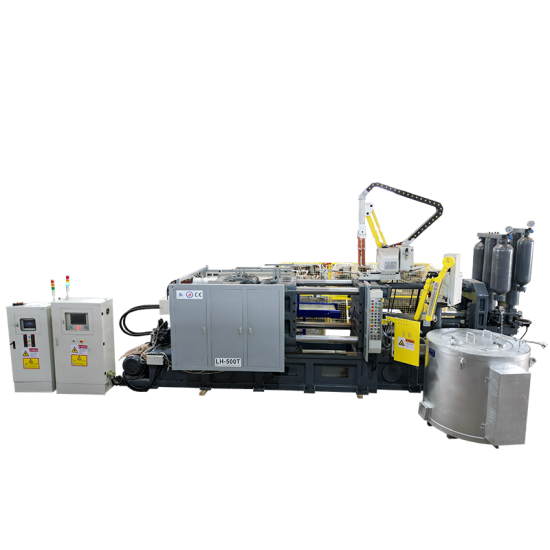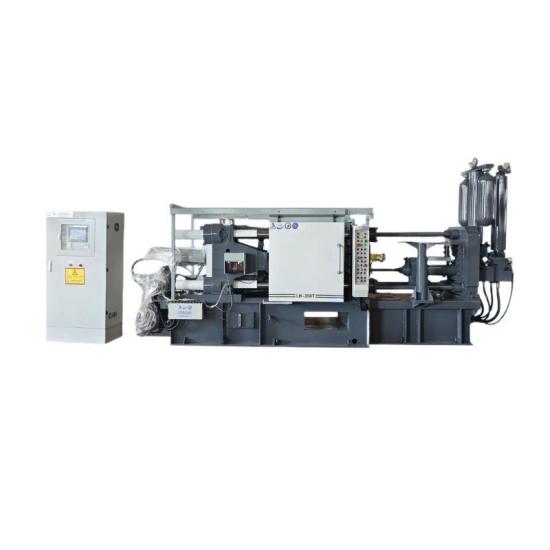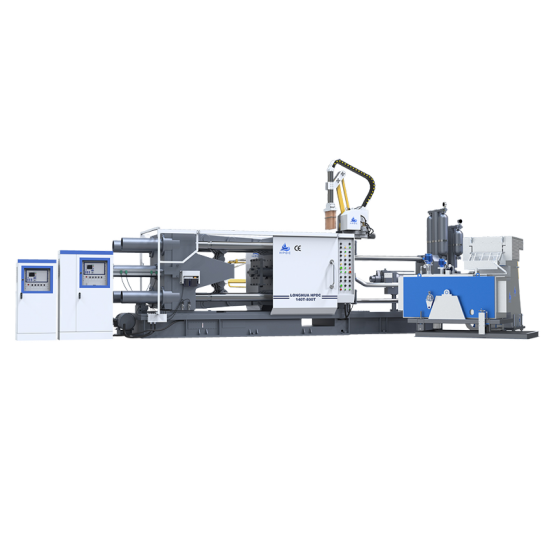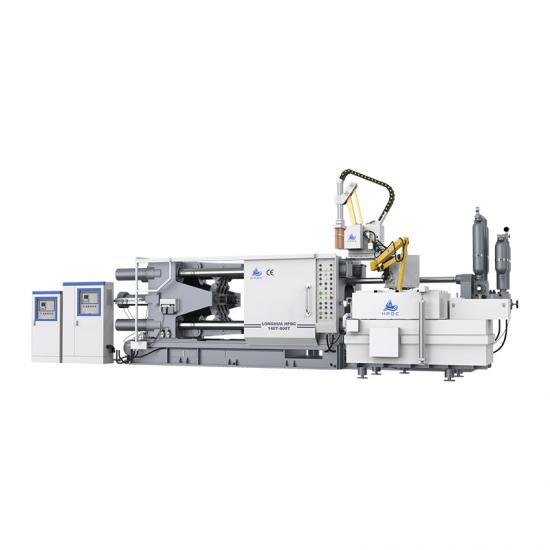


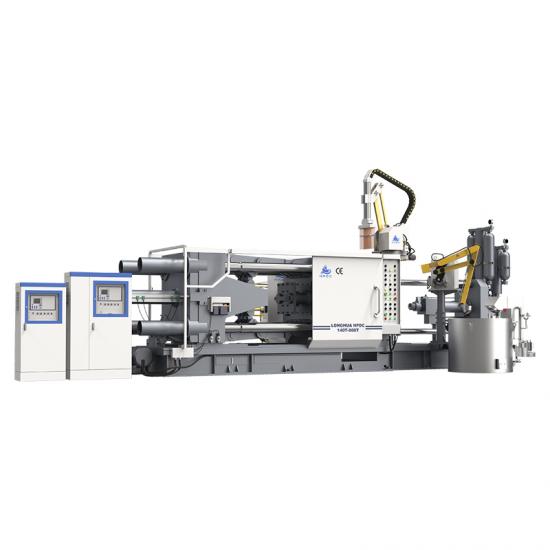
核心卖点
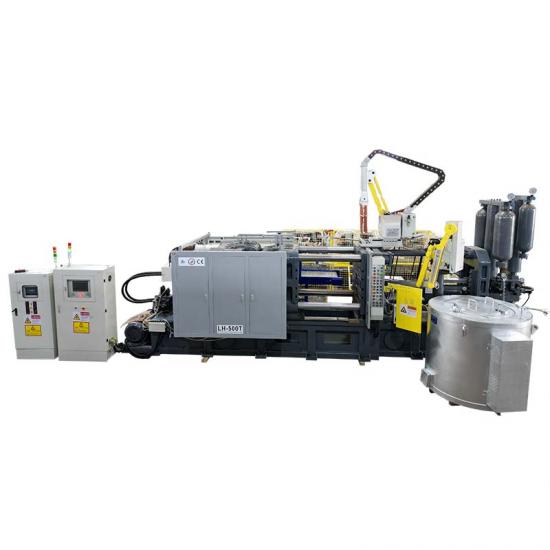
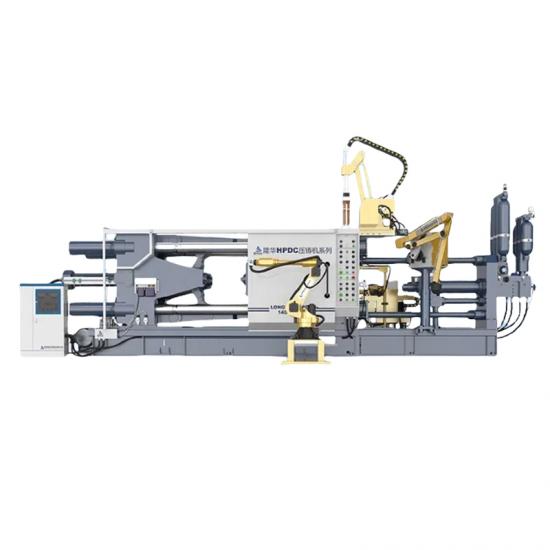
✅机身有限元优化,锁模刚性强、不易胀模
机身、头板、二板、尾板采用整体铸钢 + 有限元受力仿真设计,哥林柱高强度镀铬调质处理,机铰结构耐磨抗疲劳;锁模力输出均匀,高压压射时模板变形量小,有效抑制飞边、跑料,适配大投影面积结构件。
✅独立蓄能高速压射系统,压射曲线可控
配置独立快压射、增压蓄能器,搭配磁致尺全闭环位置反馈;慢压射、快压射切换点、增压压力、建压时间可精准调节,压射重复性高,减少卷气、气孔缺陷,支持真空压铸升级。
✅伺服节能液压系统,降耗稳定
伺服主泵 + 进口液压阀组,按需供油,空载待机低功耗,油温控制平稳;相比传统定量泵,综合节电 15%–25%,油温低、油封、油管寿命更长,适合 24 小时不间断连续生产。
✅智能 PLC 人机控制系统,工艺可存储追溯
独立工控触摸屏,可存储上百套模具工艺参数;自带故障自诊断、生产计数、循环时长记录、工艺曲线监控;强弱电分离布局,抗干扰强,支持对接 MES、远程运维。
✅模块化拓展,适配自动化压铸单元
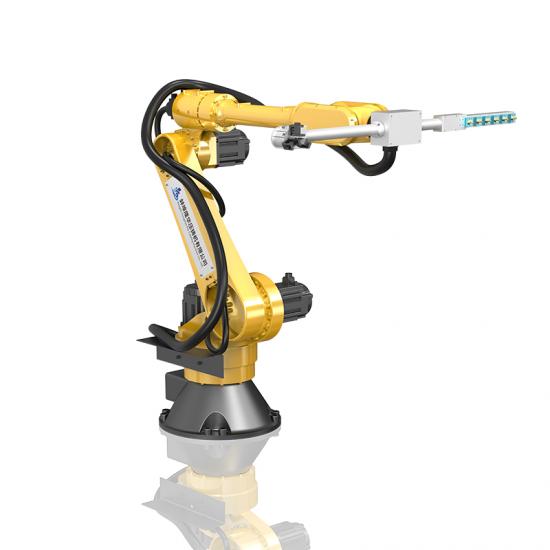
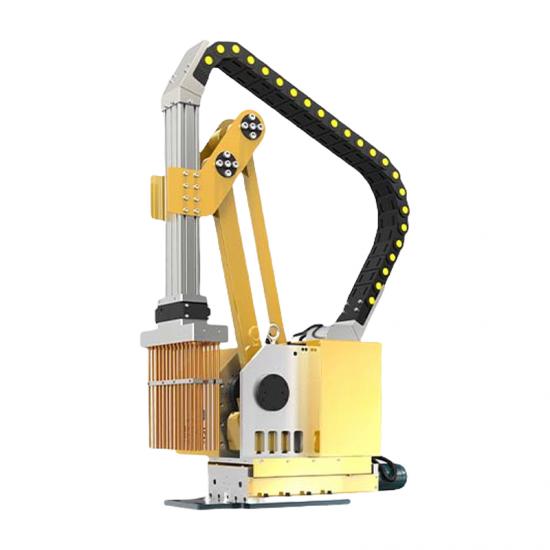
原生预留机械手、喷雾机、给汤机、真空装置接口,信号互锁完备;可快速搭建全自动压铸岛,也可单机人工喷涂、手动给汤生产,灵活切换生产模式。
✅原厂一站式配套 + 本地化技术服务
隆华整机 + 熔杯、陶瓷压射头、手持式喷枪、备件全套供应;工程师上门装机、调机、操作工培训;支持按产品定制加长压射、加大顶出力、真空压铸改造方案。

压铸机工作循环
1.合模:动模板前移,模具闭合锁模。
2.浇注:定量金属液由人工或自动给汤机舀入压室。
3.慢压射:冲头低速推进,封住浇注口,平稳排出压室内空气,避免卷气。
4.快压射:金属液到达内浇口后冲头加速,在金属凝固前高速充满型腔。
5.增压保压:型腔充满后增压系统加压,压实凝固中的金属,补缩、减少气孔与缩松。
6.开模顶出:保压冷却后开模,顶出机构推出铸件,进入下一循环。


(注:我们有权做任何技术改进而不另行通知)
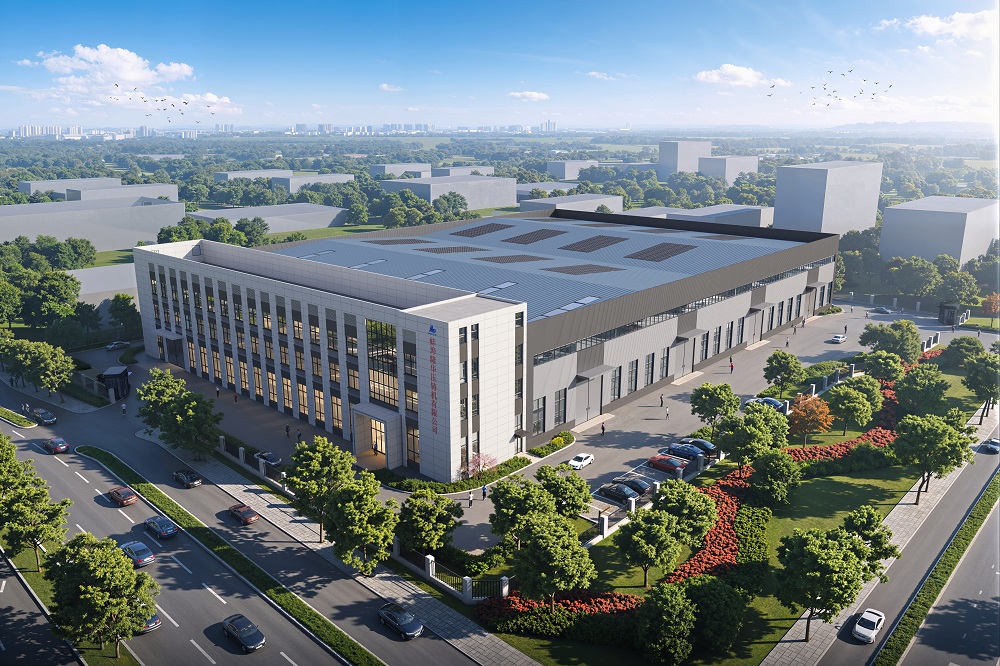
公司介绍
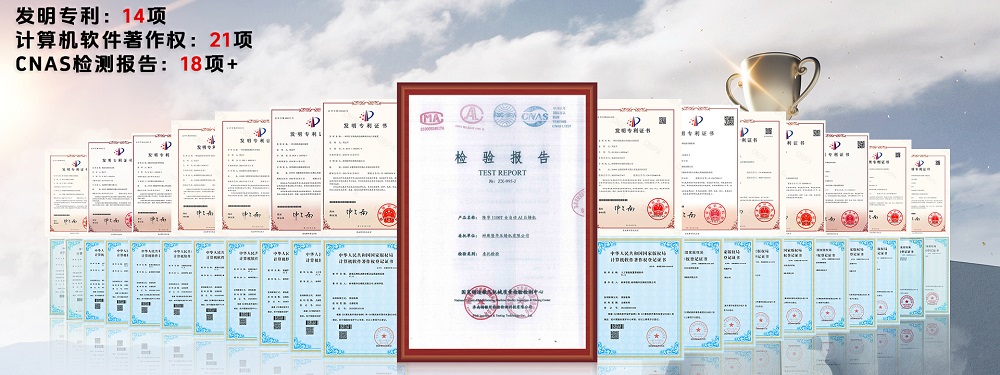
FAQ
Q1. 冷室压铸机和热室压铸机怎么选?
看合金。热室机压射机构浸在金属液里,适合锌等低熔点合金;铝合金熔点约 660 ℃,镁、铜合金温度更高,长期浸泡会腐蚀鹅颈并污染铸件,因此多用冷室机。简单说:锌小件常选热室,铝、镁、铜等较高熔点合金选冷室;具体再按产品和批量判断。
Q2. 卧式和立式冷室压铸机有什么区别?
卧式机模具水平开合、压射方向水平,便于对接给汤、喷涂、取件机械手,是批量车间主流布局。立式机模具垂直开合,压射方向垂直,多见于特定工艺或重型件场景。选哪种先看产品、模具和车间布局,不能只看形式。
Q3. 压铸机吨位(锁模力)怎么算?我该买多大?
先算分型面上的总投影面积(铸件 + 流道 + 料饼 + 溢流槽),再乘以选定的增压比压,得到所需锁模力;选型时让工作锁模力留余量(通常落在额定值约 60%–80%)。不要按产品重量估吨位。把图纸和比压要求给我们,技术人员复核后给出建议机型。
Q4. 慢压射、快压射、增压分别起什么作用?
慢压射:冲头低速推进,封住浇注口、平稳排出压室空气,减少卷气。快压射:金属液到浇口后加速,在凝固前充满薄壁型腔。增压保压:充满后加压压实金属、补缩、降低气孔缩松。三段的速度、位置和压力按产品工艺设定。
Q5. 伺服液压有什么好处?值不值得选?
伺服驱动按动作需求供油,可降低空载能耗、改善响应速度和重复精度;常规液压方案结构成熟、维护直接。是否标配伺服按机型确认,能耗与节拍收益需结合你的生产批量和班次评估。
Q6. 可以配自动给汤、喷涂、取件设备吗?
可以按产线配套,也可接入客户现有周边设备。需要在方案阶段确认设备形式、安装空间、信号接口和动作时序;机械手与主机的联锁、安全防护一并规划。
Q7. 售后和备件怎么保障?
质保范围、期限、响应方式和现场 / 远程支持以合同售后条款为准;易损件清单和供应周期随交付资料提供。压室、冲头、密封件、滤芯等常备件建议结合班次备库。