请求报价
语言选择:中文

中文

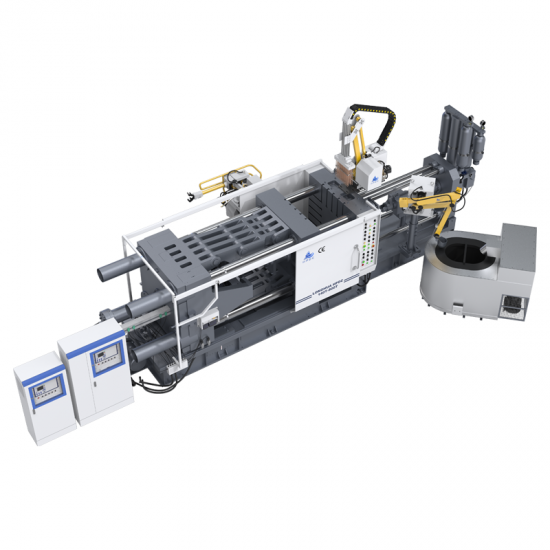
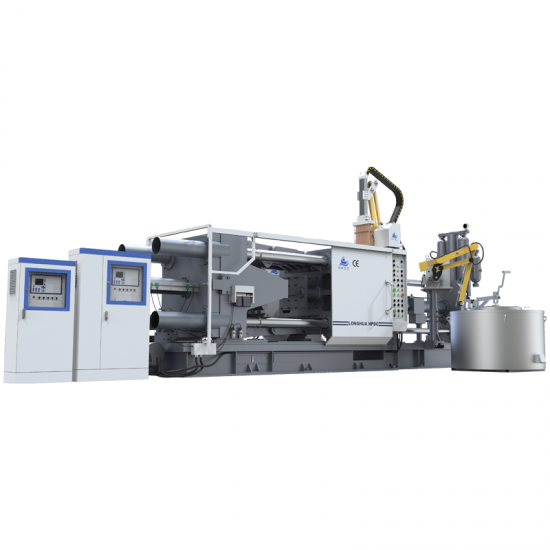
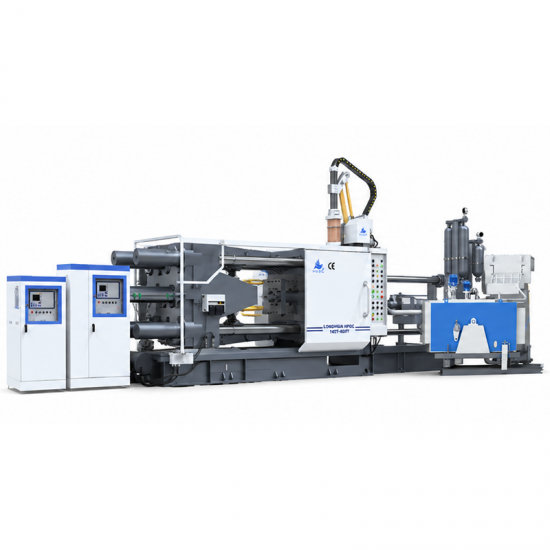
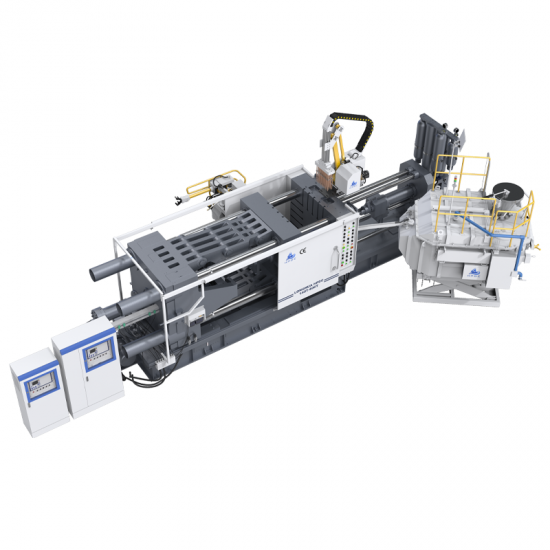
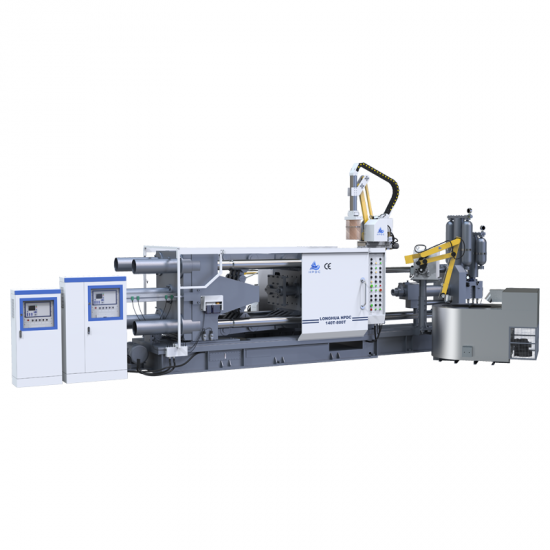
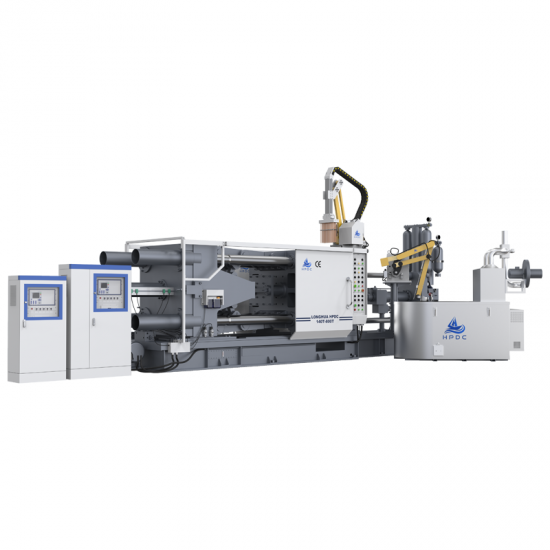
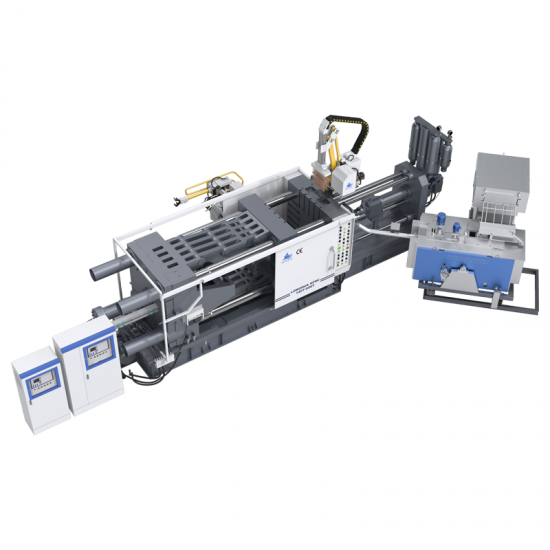
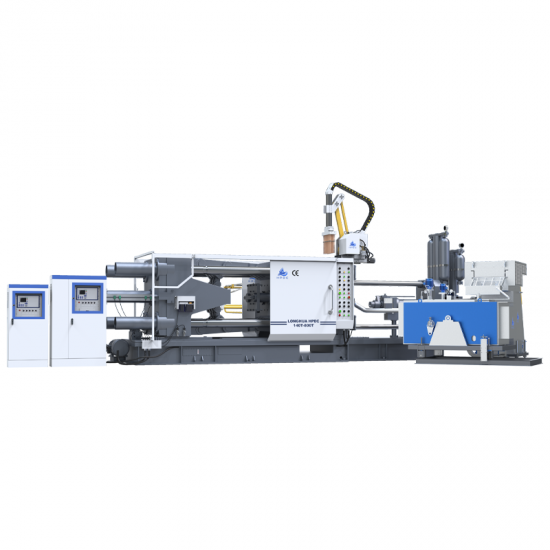
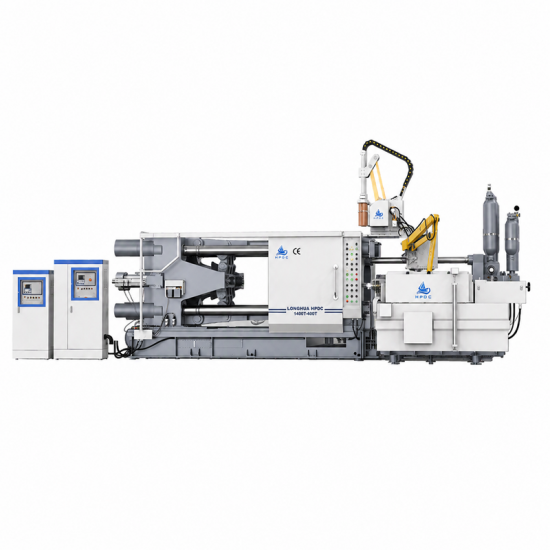
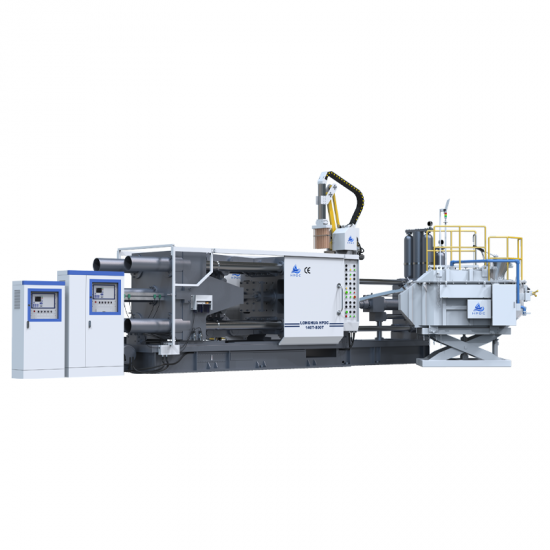
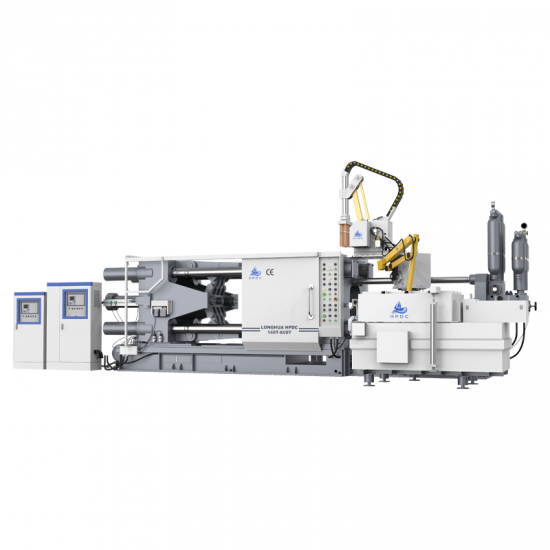
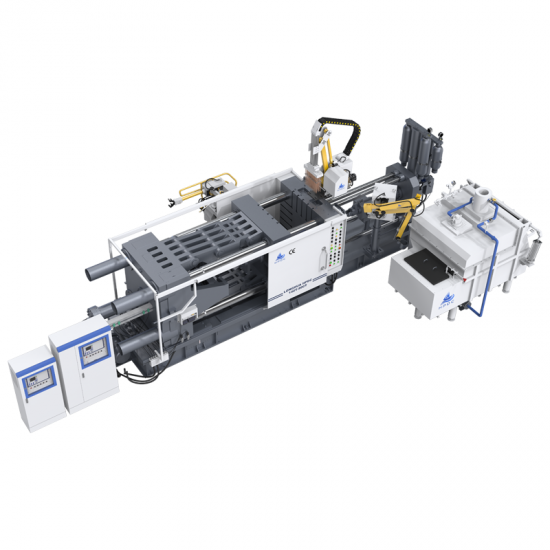
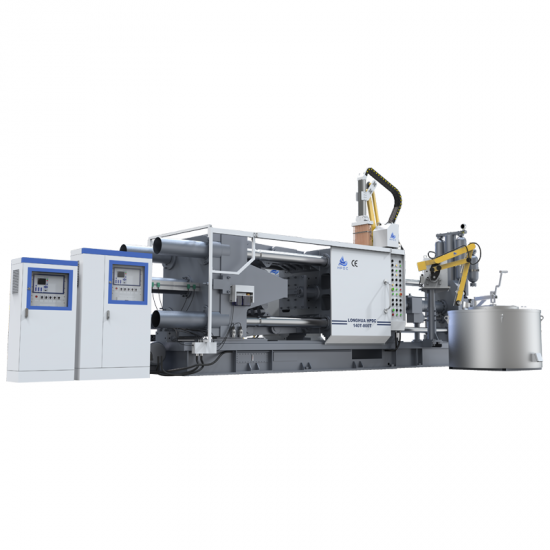
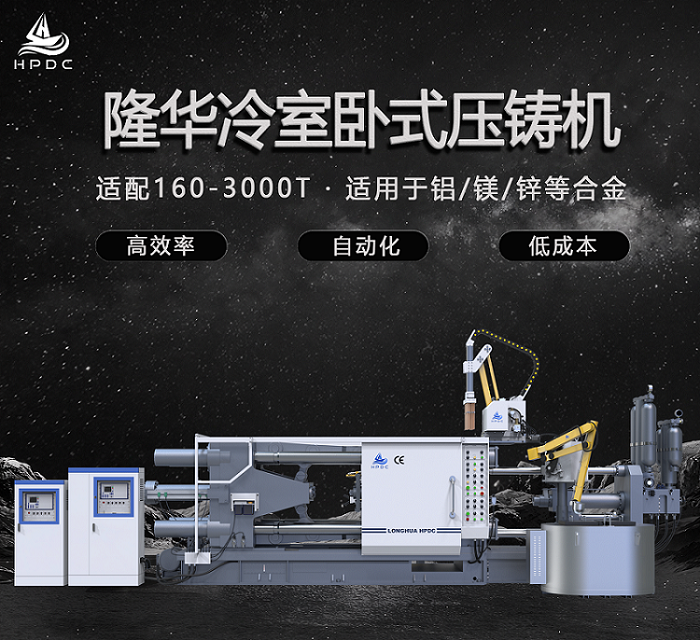
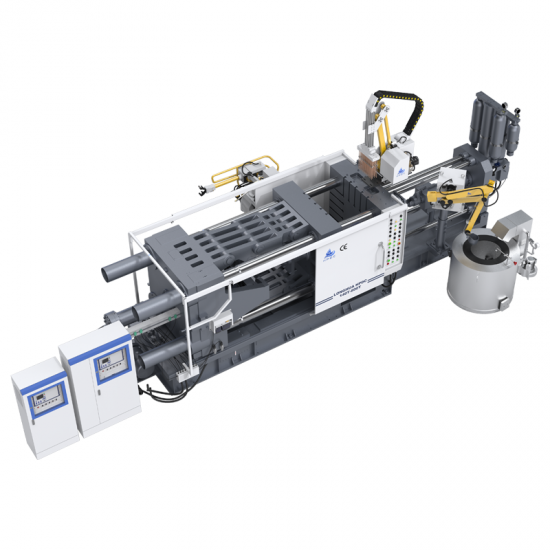
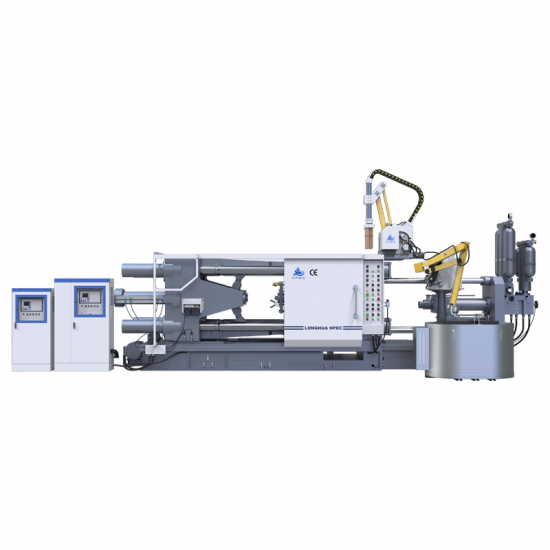
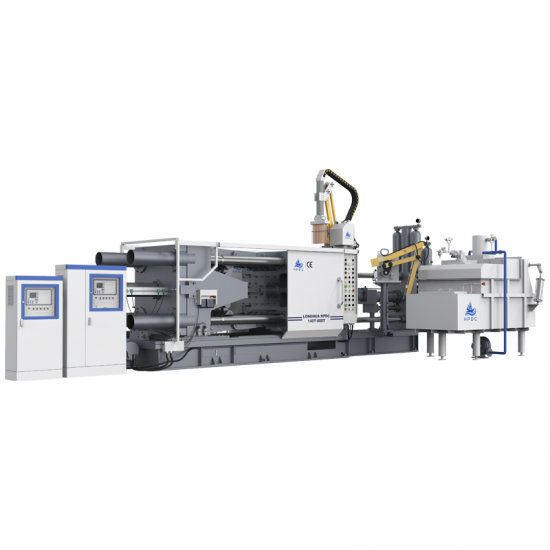
LH-300T 高速高精密全自动压铸机|悬挂式全自动护门压铸设备

LH-300T 卧式冷室压铸机,锁模力 3000kN,属于中小型主力压铸机型,适配铝合金、镁合金压铸,机身紧凑、换模快、性价比高,可搭配自动化单元批量生产中小精密压铸件,广泛适配汽配、新能源、3C、家电五金等行业。

应用领域

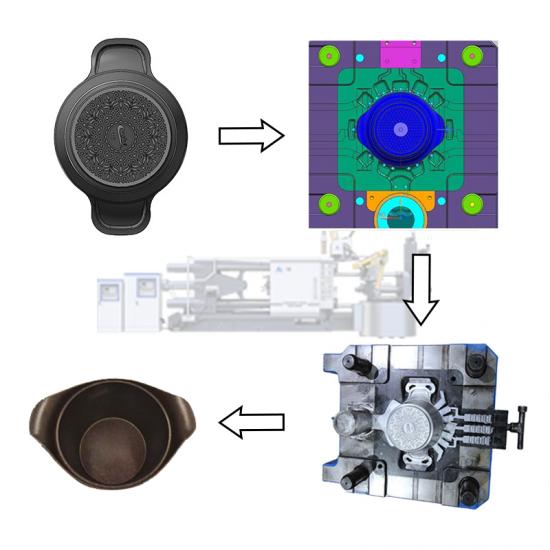
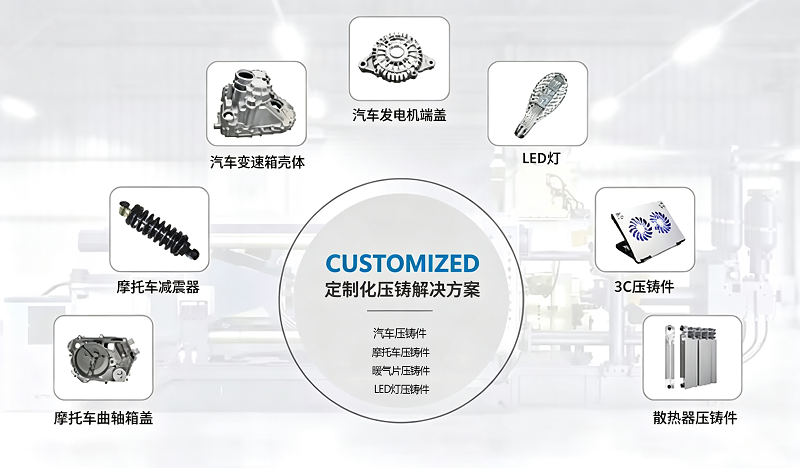
  • 新能源:电机端盖、电控小壳体、电池支架、散热底座;
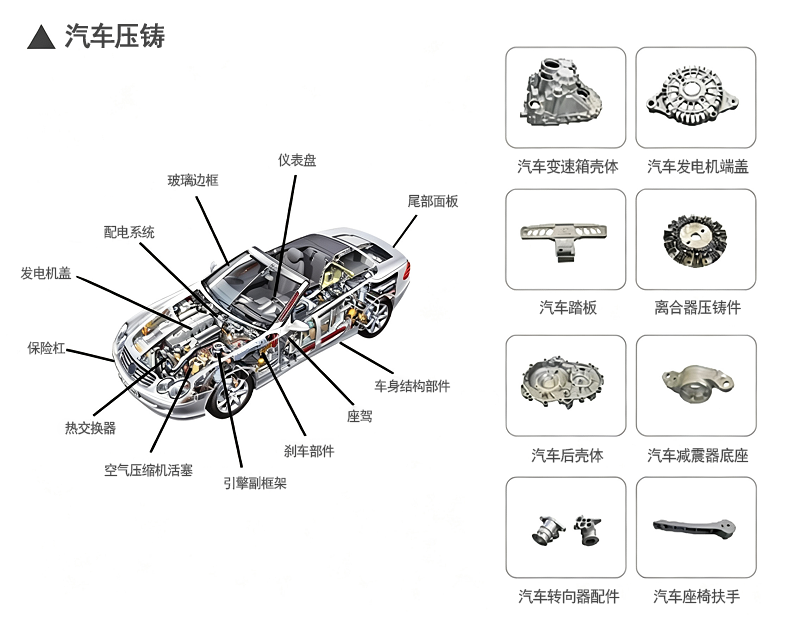
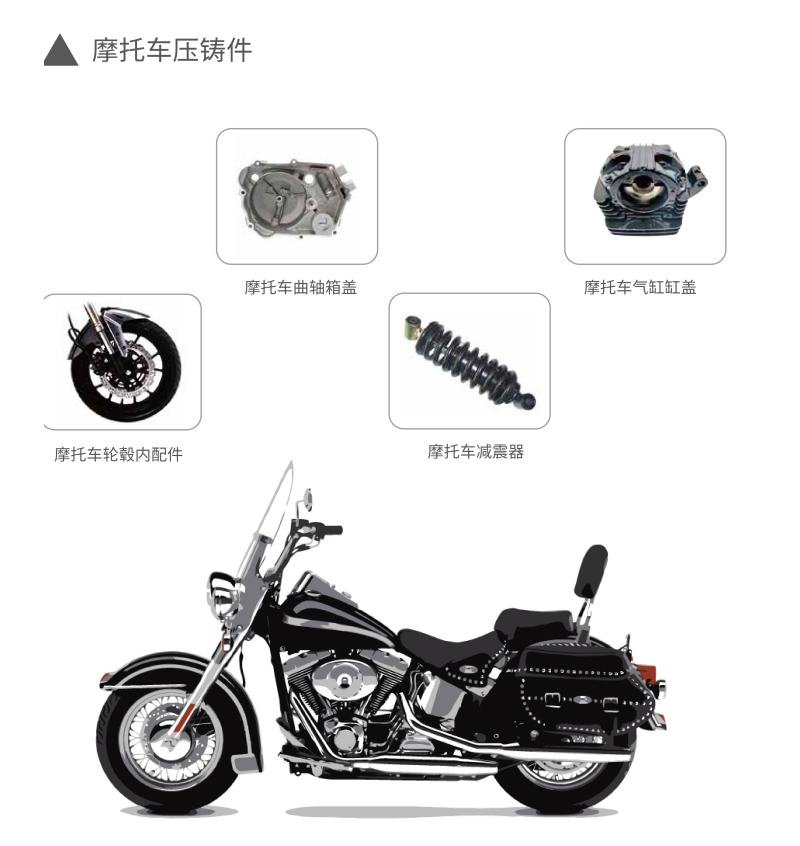
  • 汽车 / 摩托:传感器外壳、车灯支架、踏板、油泵壳体、小阀体;
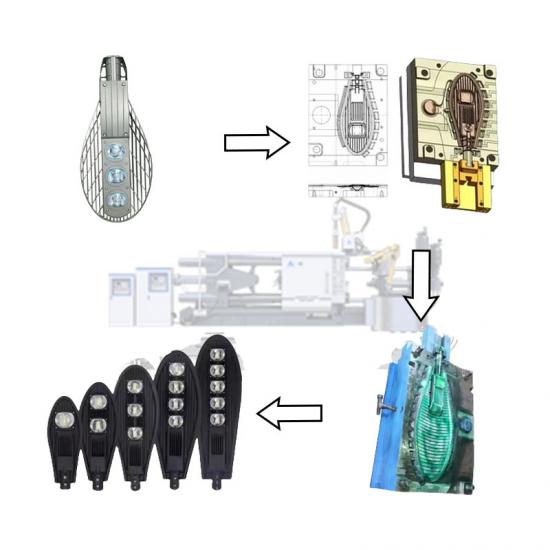
  • 3C 与照明:LED 散热器、工控外壳、摄像头壳体、通讯小件;
  • 家电 & 工具:电动工具外壳、阀门壳体、水泵配件、五金结构件;


  • 产品产地:

    Anhui ,China
  • 货号.:

    LH-300T
  • 发货港口:

    Liangyungang
  • 颜色:

    定制
  • 交付周期:

    30days
  • 付款条款:

    T/T
  • 价格:

    $37500/
  • 市场价格:

    $38000
产品描述


核心卖点


✅优化五连杆机铰结构,锁模稳定,抑制飞边跑料
       头板、二板、尾板铸钢成型,回火去应力;哥林柱调质镀铬,五连杆机铰受力均匀,低压合模保护灵敏。高压充型时模板变形量小,适配带抽芯结构模具长时间连续生产,有效减少飞边,降低后续打磨成本。
✅独立蓄能多段压射系统,成型一致性高
       独立快压射、增压蓄能回路,搭配磁致尺位置反馈;慢压射、快压射切换点、增压压力、建压时间独立可调,压射重复性好;可选全闭环压射与真空压铸模块,改善气孔、冷隔、卷气缺陷,满足气密性零件生产要求。
✅伺服节能液压系统,降耗稳定 
       伺服主泵搭配优质液压阀组,按需供油,区别传统定量泵持续溢流;大批量生产油温更平稳,综合节电 25%-30%,液压冲击更小,密封件、阀件使用寿命更长,降低工厂电费与维保成本。
✅智能 PLC 人机控制系统,工艺可存储追溯 
       独立工控触摸屏,可存储上百套模具工艺参数;自带故障自诊断、生产计数、循环时长记录、工艺曲线监控;强弱电分离布局,抗干扰强,支持对接 MES、远程运维。
✅模块化拓展,适配自动化压铸单元 
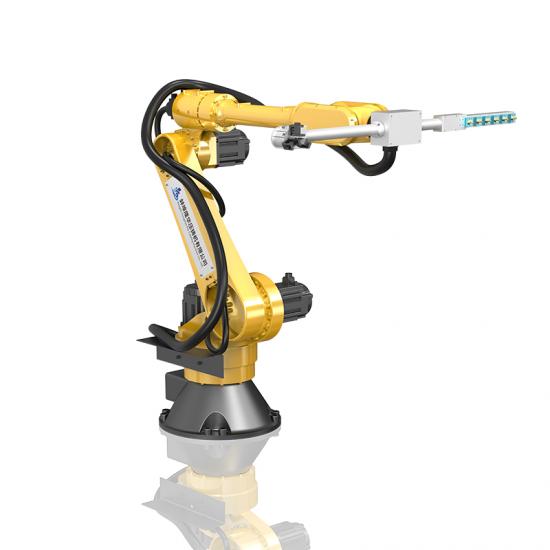
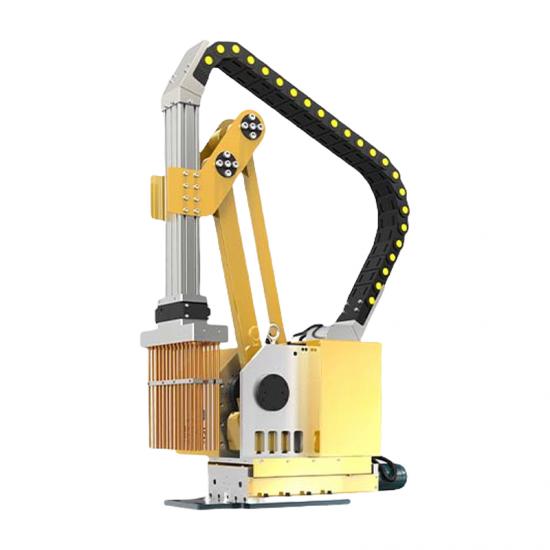
       原生预留机械手、喷雾机、给汤机、真空装置接口,信号互锁完备;可快速搭建全自动压铸岛,也可单机人工喷涂、手动给汤生产,灵活切换生产模式。
✅原厂一站式配套,出口交付资料齐全 
       隆华自产压射头、料筒、喷枪、脱模剂、除渣剂等全套压铸耗材辅件,配件同源匹配;可提供 CE 证书、出厂检测报告、英文 / 俄文操作手册与电气图纸;整机出厂全负荷试机,可提前试模确认样品,降低投产风险。


压铸机工作循环


       1.合模:动模板前移,模具闭合锁模。 
       2.浇注:定量金属液由人工或自动给汤机舀入压室。 
       3.慢压射:冲头低速推进,封住浇注口,平稳排出压室内空气,避免卷气。 
       4.快压射:金属液到达内浇口后冲头加速,在金属凝固前高速充满型腔。 
       5.增压保压:型腔充满后增压系统加压,压实凝固中的金属,补缩、减少气孔与缩松。 
       6.开模顶出:保压冷却后开模,顶出机构推出铸件,进入下一循环。


产品参数


LH标准系列参数表(300T)

项目 单位 参数
锁模力 KN 3000
锁模行程 mm 460
模具厚度(最小-最大) mm 250~650
格林柱内距 mm 560*560
顶出行程 mm 100
顶出力 KN 110
压射位置 mm 0,-160
压射力(增压) KN 350
压射行程 mm 380
冲头直径 mm ¢50 --¢70
射料量(铝) Kg 3
铸造压力(增压) MPa 168/116/85
最大铸造面积(40Mpa) CM2 700
压射冲头推出距离 mm 140
压射室法兰直径 mm 110
压射室法兰凸出定板高度 mm 10
最大工作压力 MPa 14
电机功率 Kw 15
外形尺寸(长*宽*高) m 6.4*1.7*2.8
机器吊装参考重量 T 12
油箱容量 L 650
(注:我们有权做任何技术改进而不另行通知)


公司介绍


       蚌埠隆华压铸机有限公司,国家高新技术企业、安徽省专精特新企业,人工智能冷室压铸机团体标准主导单位。企业始于 1950 年,1982 年专业生产压铸机,拥有四十多年压铸装备研发制造经验。主营卧式冷室、热室压铸机、压铸机器人、自动化系统、压铸模具与耗材,适配新能源汽车、5G 电子、轨道交通等行业。

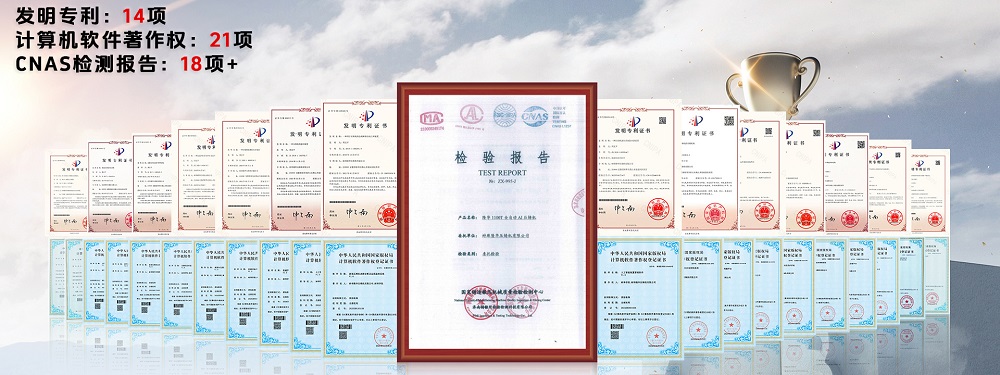
       公司自主研发实力突出,拥有 14 +项发明专利、21 +项软件著作权,核心技术自主可控;全系列设备通过欧盟 CE 认证,CNAS 检测报告国际互认。产品远销全球 45 个国家,配套本地化技术服务,支持产线定制、上门调试与技术培训,为海内外压铸工厂提供高精密、智能化一站式压铸整体解决方案。
FAQ
Q1. 冷室压铸机和热室压铸机怎么选?  
       看合金。热室机压射机构浸在金属液里,适合锌等低熔点合金;铝合金熔点约 660 ℃,镁、铜合金温度更高,长期浸泡会腐蚀鹅颈并污染铸件,因此多用冷室机。简单说:锌小件常选热室,铝、镁、铜等较高熔点合金选冷室;具体再按产品和批量判断。 
Q2. 300T 和 200T、400T 怎么选型?
       优先看铸件投影面积、产品重量和气密性要求。3kg 以内中小型壳体、散热件、传感器壳体优先 LH-300T;更小铸件选 200T 及以下;更大投影面积、更重铸件建议升级 400T、500T 机型。您提供图纸,工程师免费核算锁模力。
Q3.投影面积为什么要算上流道、料饼和溢流槽?
       这些部分同样在分型面上受到金属液压力,会产生分离力。只算铸件本体,面积偏小,选小吨位后压射时分型面被涨开,就会出飞边。浇排方案改变,投影面积也要重新核算。 
Q4. 慢压射、快压射、增压分别起什么作用?  
       慢压射:冲头低速推进,封住浇注口、平稳排出压室空气,减少卷气。快压射:金属液到浇口后加速,在凝固前充满薄壁型腔。增压保压:充满后加压压实金属、补缩、降低气孔缩松。三段的速度、位置和压力按产品工艺设定。 
Q5.一台机节拍多久?  
       节拍 = 开合模 + 浇注 + 喷涂 + 压射 + 保压冷却 + 顶出取件。规格表上的空循环时间只是主机理论最快动作时间,实际循环还要加上给汤、喷涂、冷却和取件,通常明显长于空循环。具体节拍要结合产品壁厚、冷却时间和自动化程度测算。 
Q6. 可以配自动给汤、喷涂、取件设备吗?  
       可以按产线配套,也可接入客户现有周边设备。需要在方案阶段确认设备形式、安装空间、信号接口和动作时序;机械手与主机的联锁、安全防护一并规划。 
Q7. 售后和备件怎么保障?  
       质保范围、期限、响应方式和现场 / 远程支持以合同售后条款为准;易损件清单和供应周期随交付资料提供。压室、冲头、密封件、滤芯等常备件建议结合班次备库。
发送消息
如果您在使用本网站或我们的产品时有任何问题,请写下您的意见或建议,我们将尽快回答您的问题!感谢您的关注!
留言 留言
如果您对我们的产品感兴趣,想知道更多细节,请在这里留言,我们将尽快回复您。

首页

产品

新闻

联系