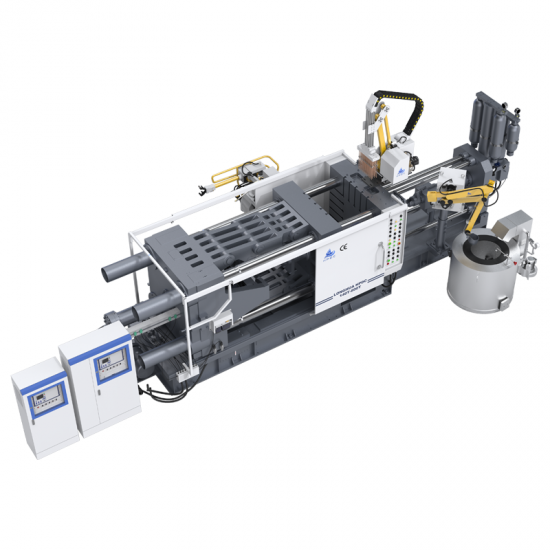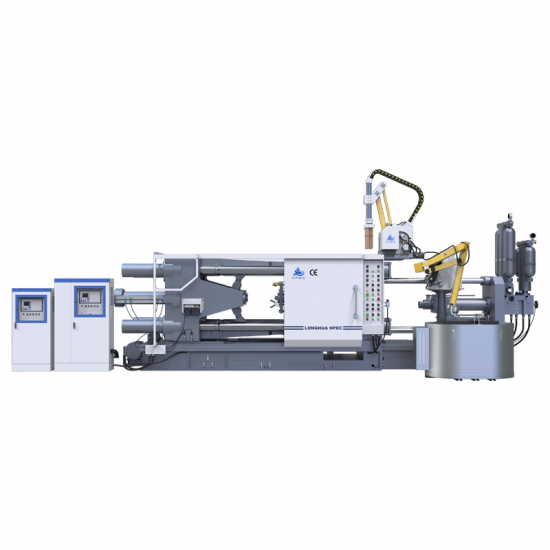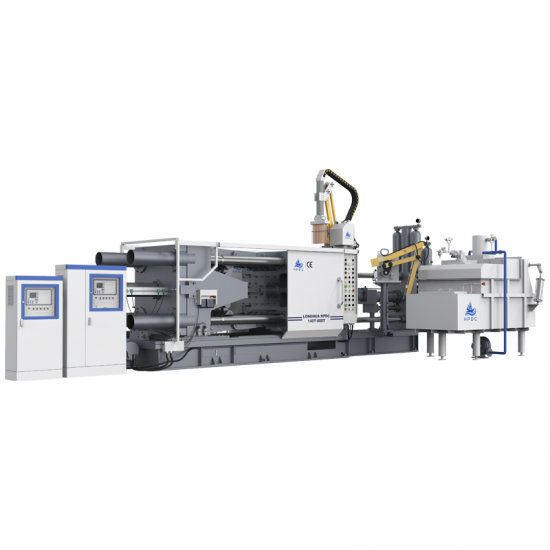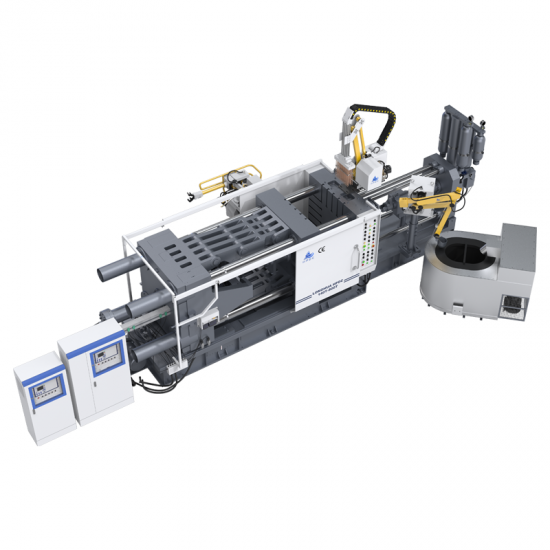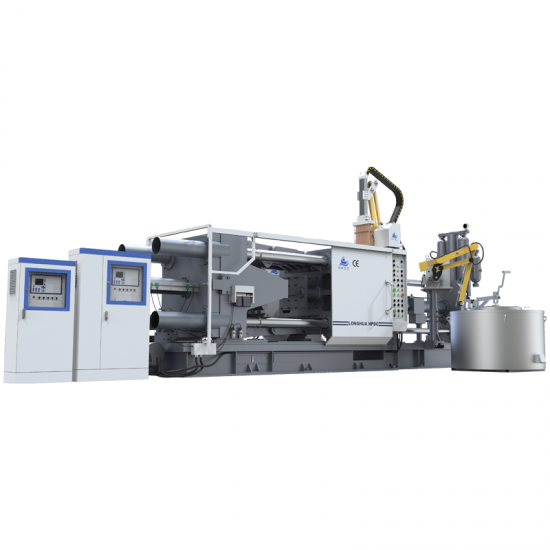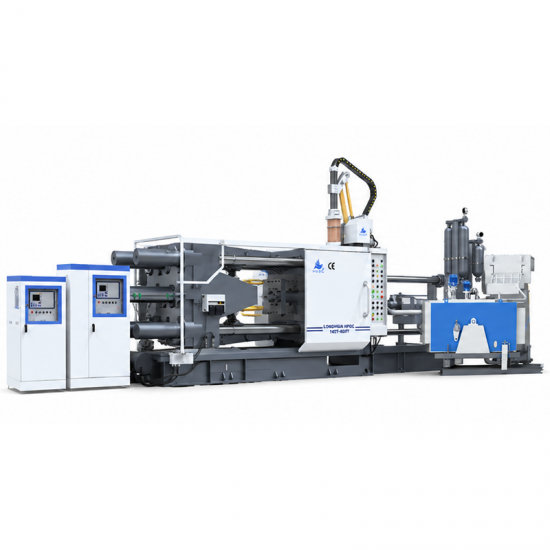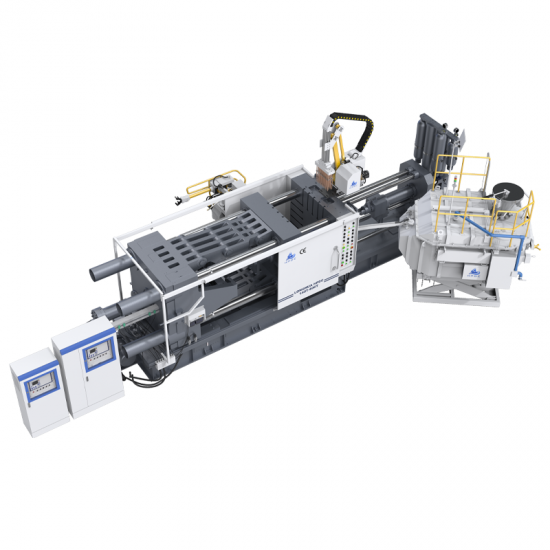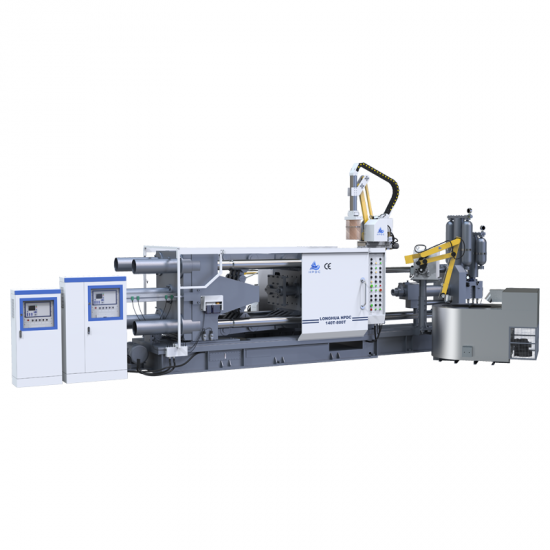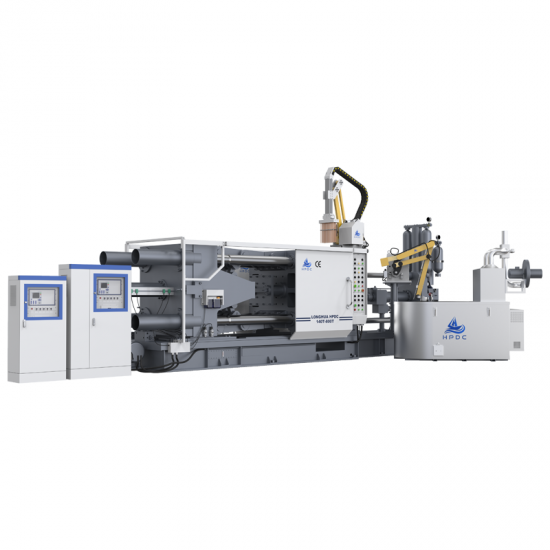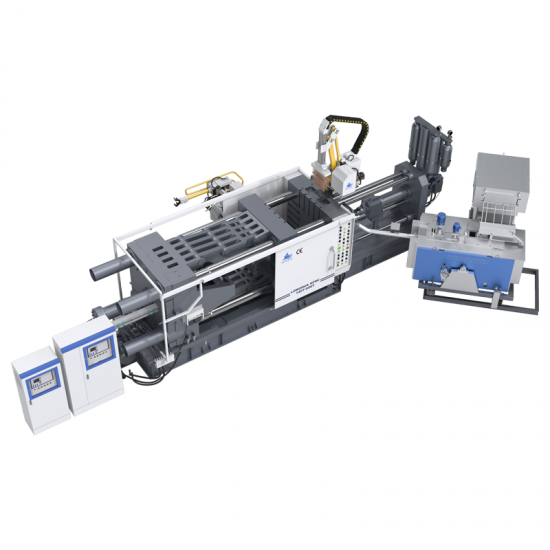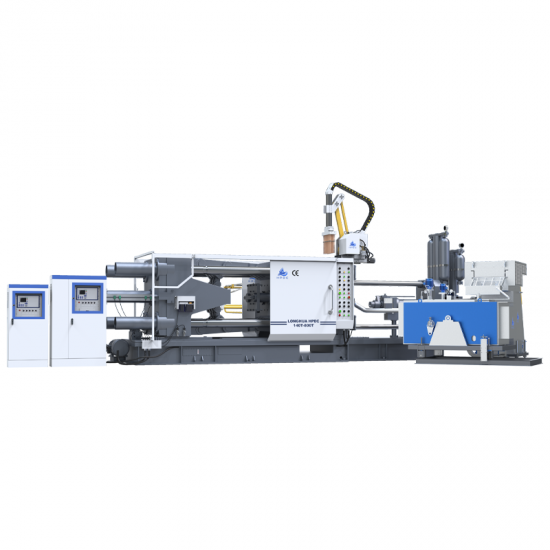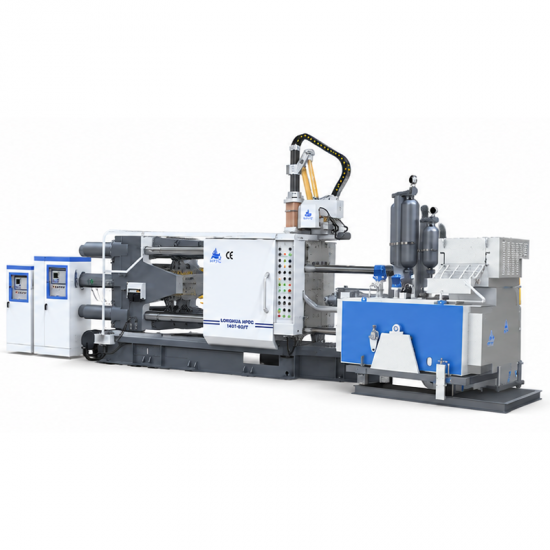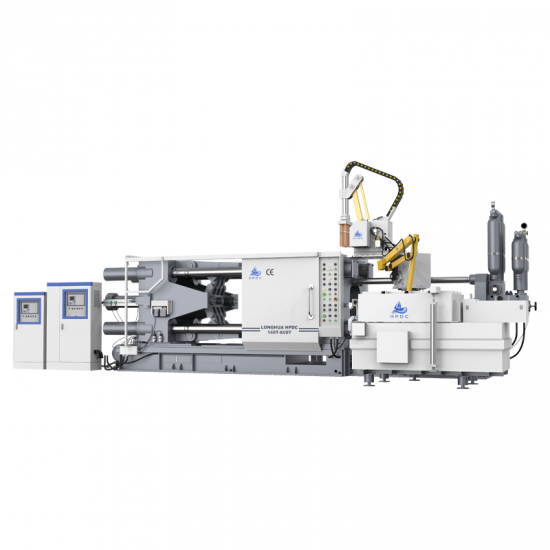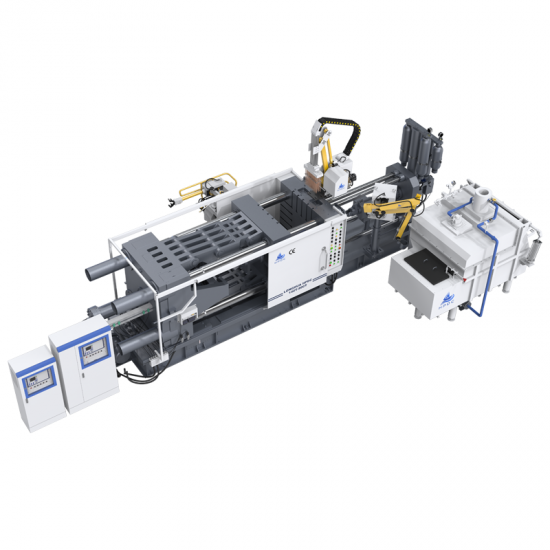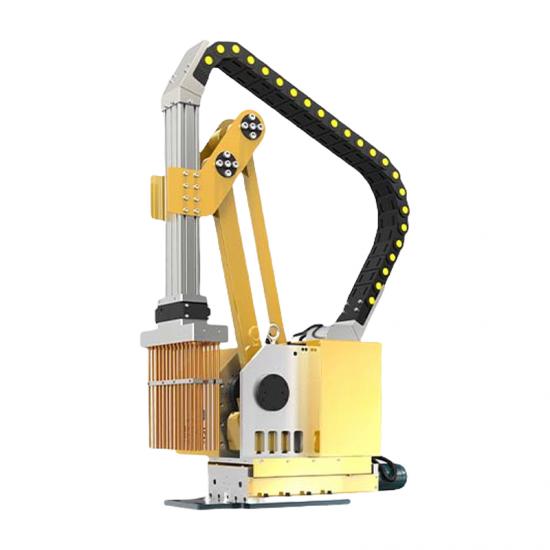



核心卖点

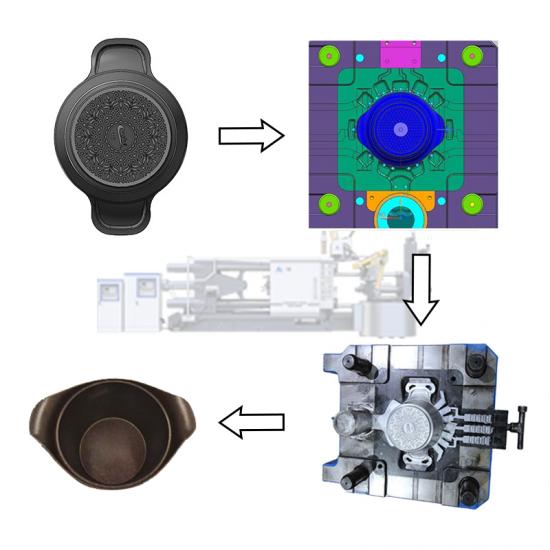
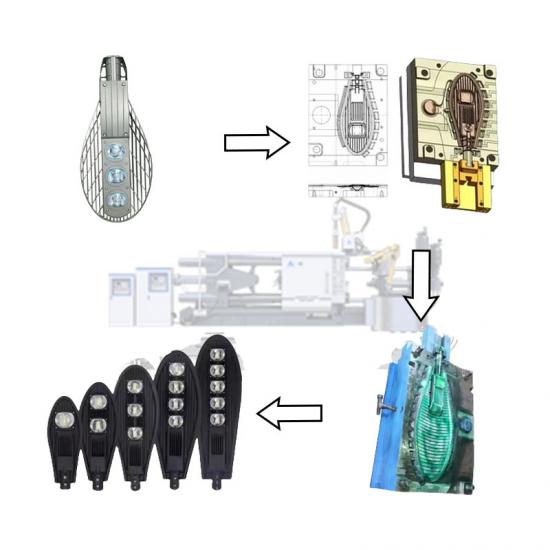
压铸机工作循环
1.合模:动模板前移,模具闭合锁模。
2.浇注:定量金属液由人工或自动给汤机舀入压室。
3.慢压射:冲头低速推进,封住浇注口,平稳排出压室内空气,避免卷气。
4.快压射:金属液到达内浇口后冲头加速,在金属凝固前高速充满型腔。
5.增压保压:型腔充满后增压系统加压,压实凝固中的金属,补缩、减少气孔与缩松。
6.开模顶出:保压冷却后开模,顶出机构推出铸件,进入下一循环。


产品参数
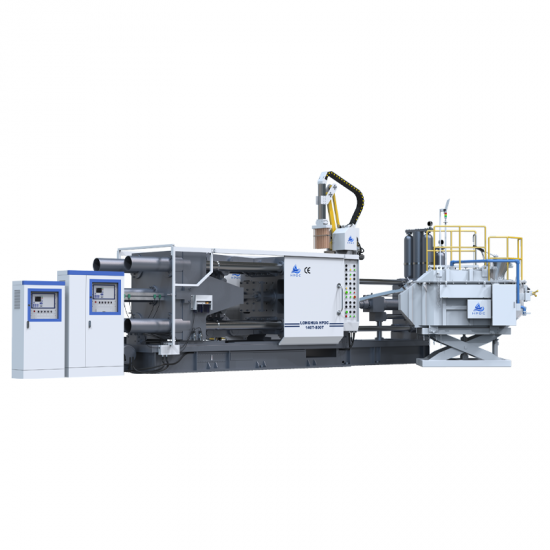
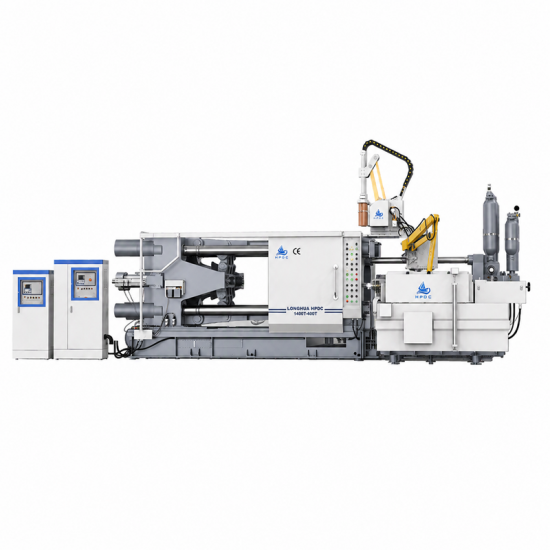
LH标准系列参数表(1250T)
项目
单位
参数
锁模力
KN
12500
锁模行程
mm
860
模具厚度(最小-最大)
mm
550~1100
格林柱内距
mm
1100*1100
顶出行程
mm
200
顶出力
KN
570
压射位置
mm
-160,-320
压射力(增压)
KN
1075
压射行程
mm
880
冲头直径
mm
¢100--¢140
射料量(铝)
Kg
25.4
铸造压力(增压)
MPa
137/70
最大铸造面积(40Mpa)
CM2
3125
压射冲头推出距离
mm
320
压射室法兰直径
mm
200
压射室法兰凸出定板高度
mm
20
最大工作压力
MPa
16
电机功率
Kw
45*2
外型尺寸(长*宽*高)
m
11.3*4.3*4.5
机器吊装参考重量
T
80
油箱容量
L
3000
公司介绍
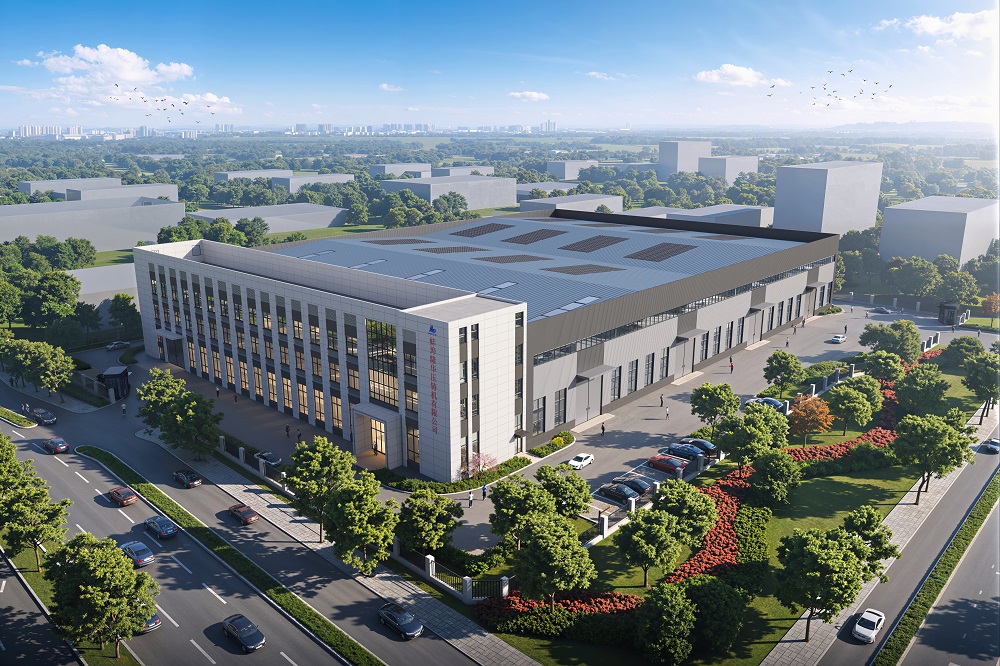
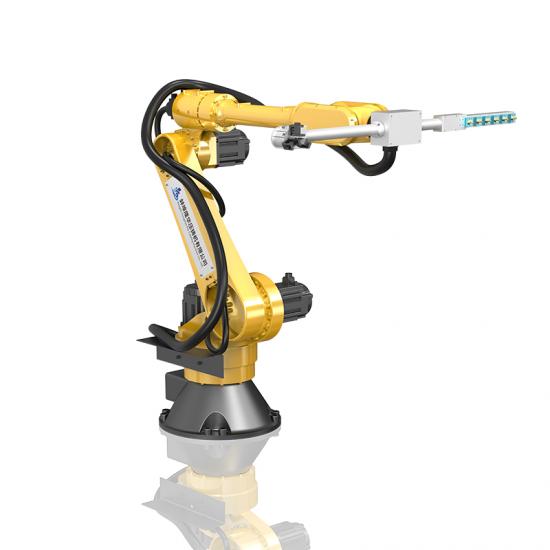
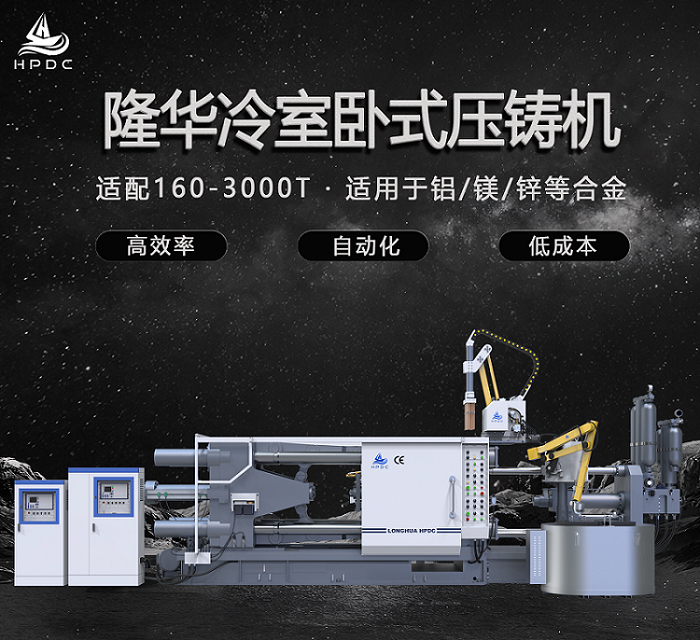
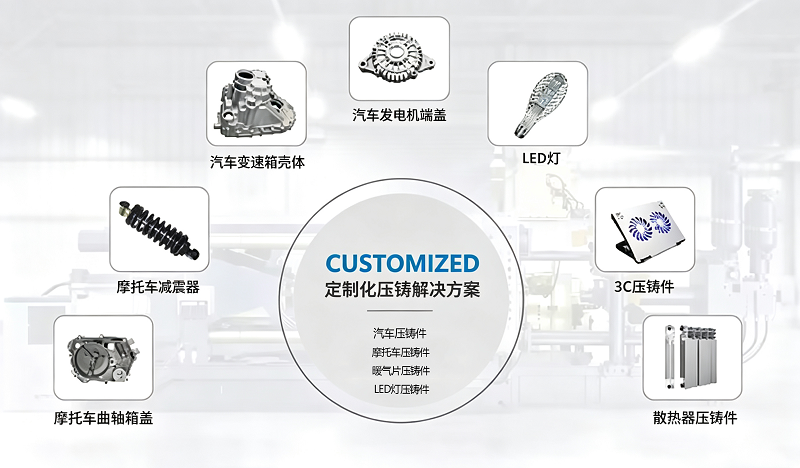
蚌埠隆华压铸机有限公司专注压铸装备智能化升级,是一家重视技术自研与品质管控的制造企业,主营冷热室压铸机、自动化机器人、压铸周边配套设备及耗材,可为有色金属加工企业提供定制化成型方案。
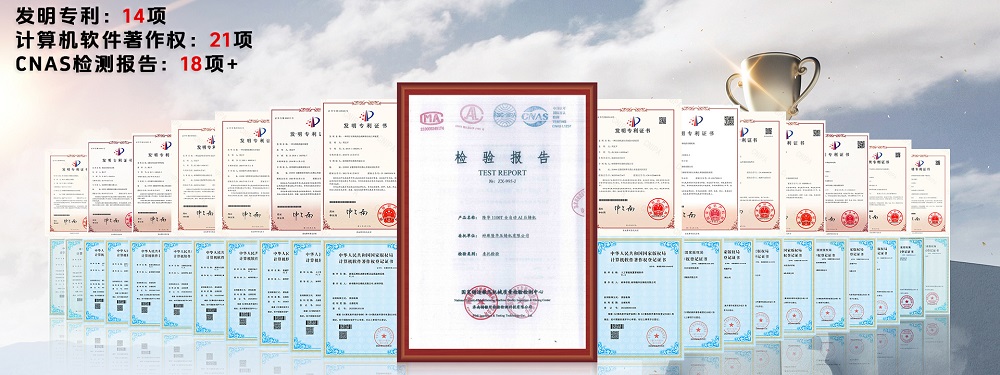
公司组建专业研发团队,聚焦高速压射、精密闭环控制、设备运维数字化等关键技术持续攻关,累计拥有14 + 发明专利、21 + 计算机软件著作权,知识产权覆盖机械结构、液压回路、上位机控制软件等多个维度,多项技术成果落地量产机型,有效提升铸件良率、降低能耗。
品质验证环节严格规范,产品整机通过CE 认证,核心性能指标由具备 CNAS 资质实验室检测,出具CNAS 检测报告,指标权威可追溯。依托完善的生产、检测、服务体系,隆华持续为国内高端制造及出口客户提供稳定可靠的智能压铸装备与工艺技术支持。
FAQ