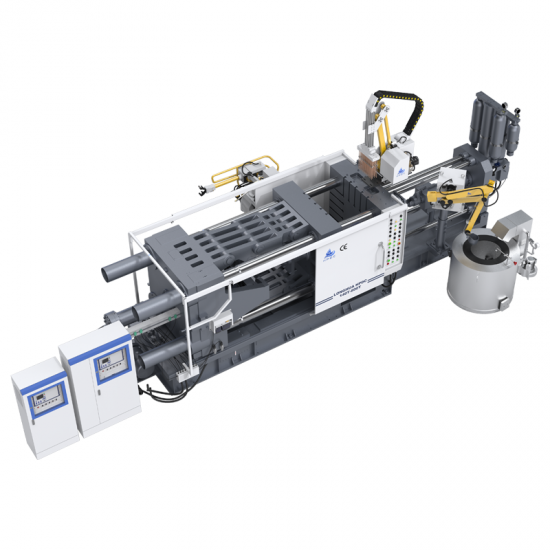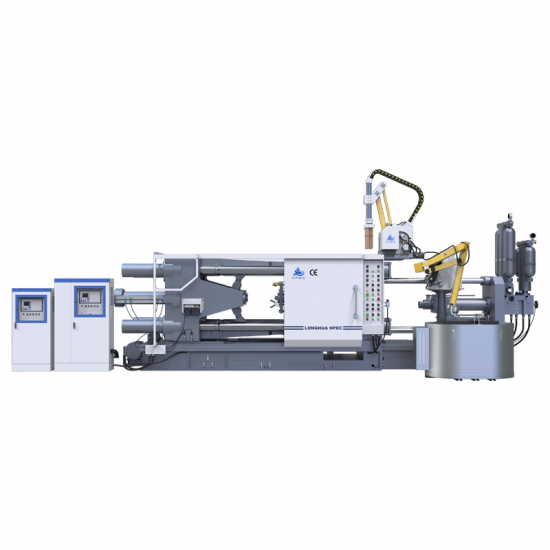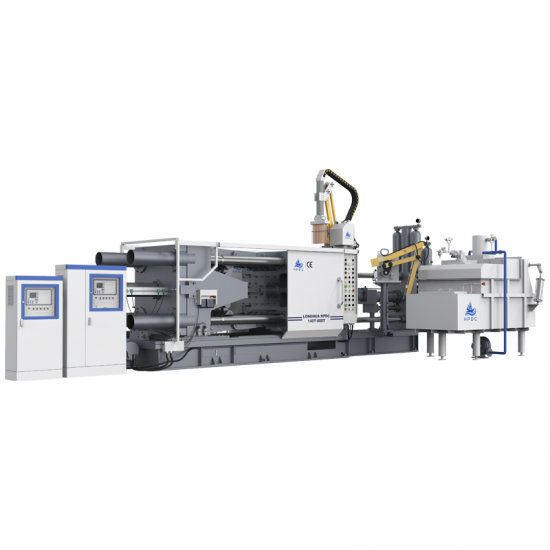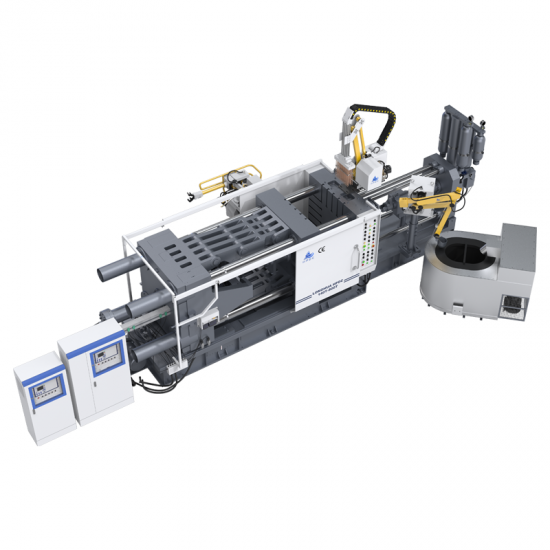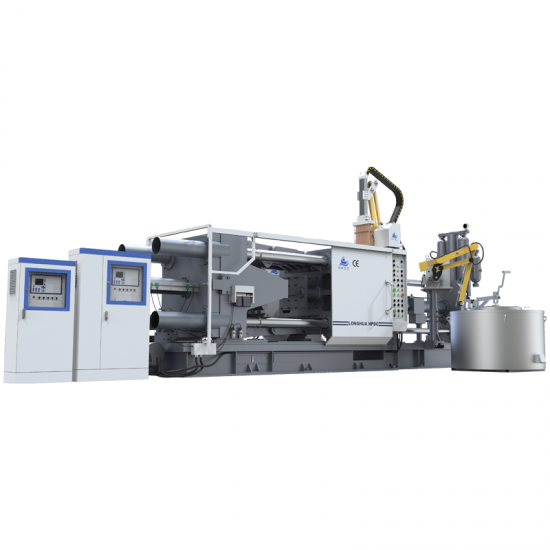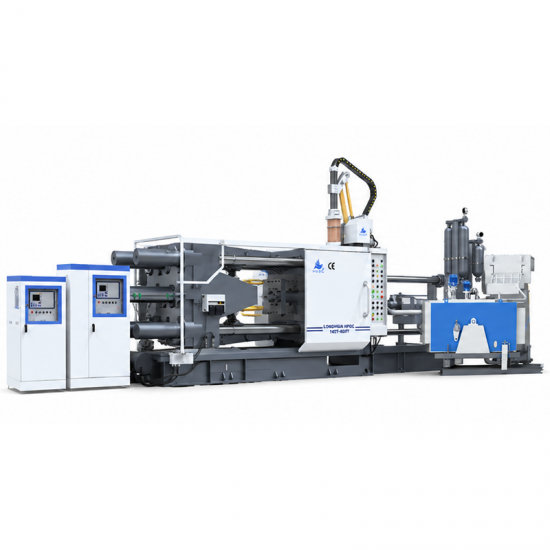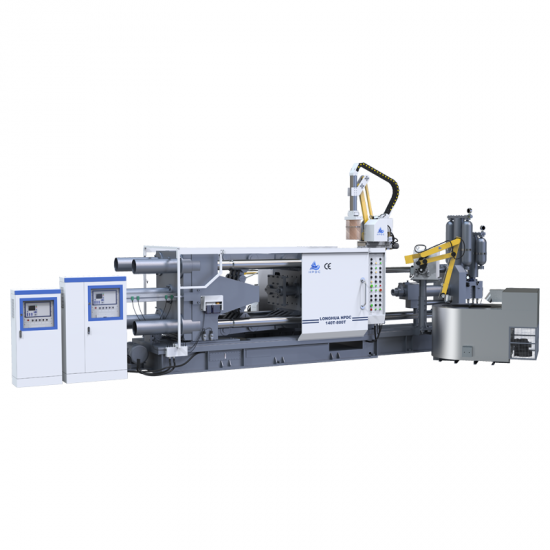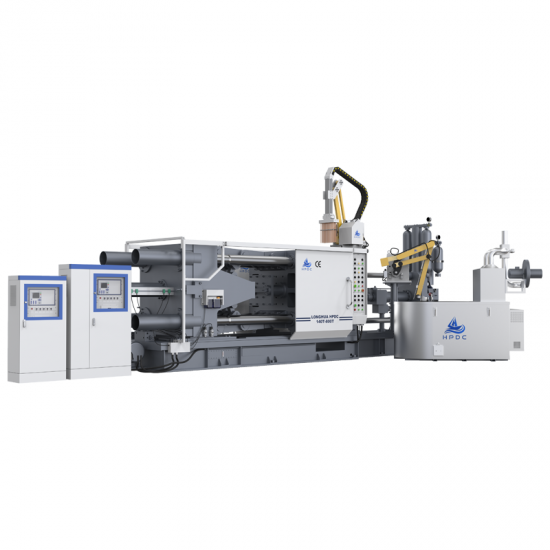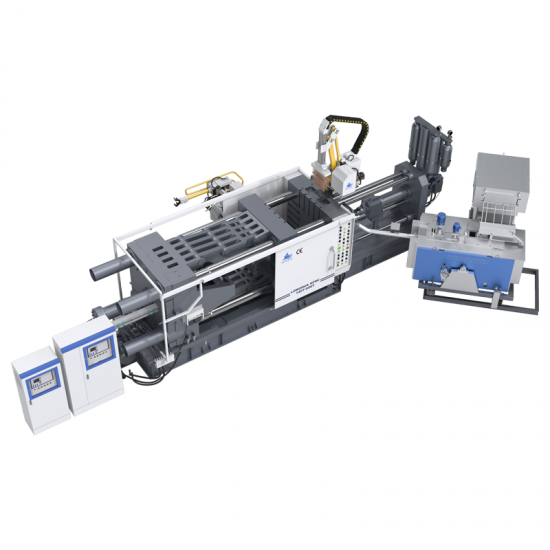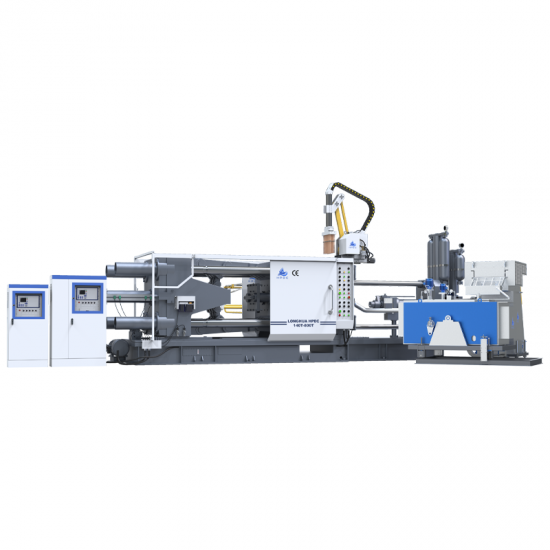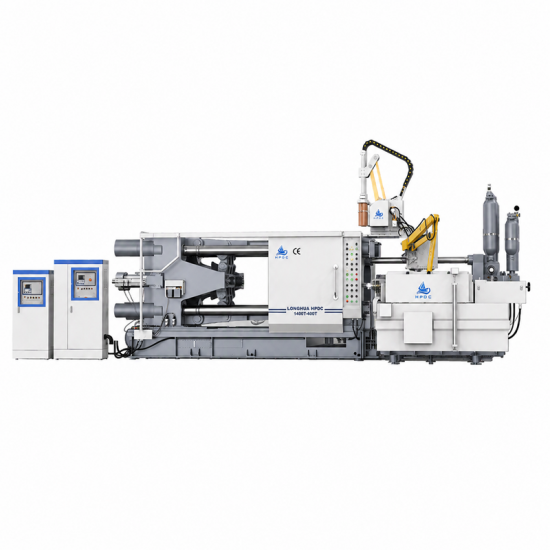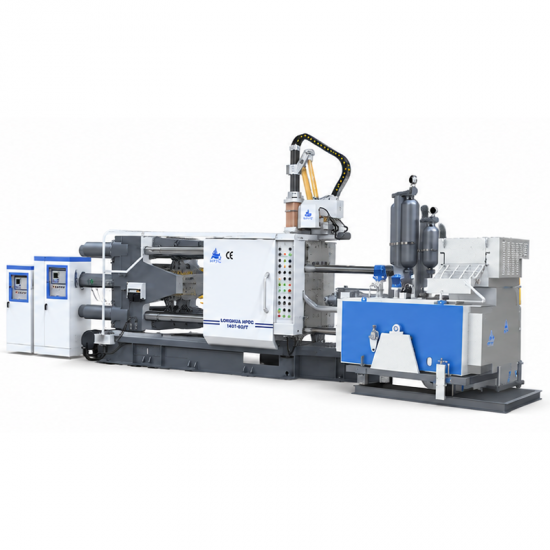




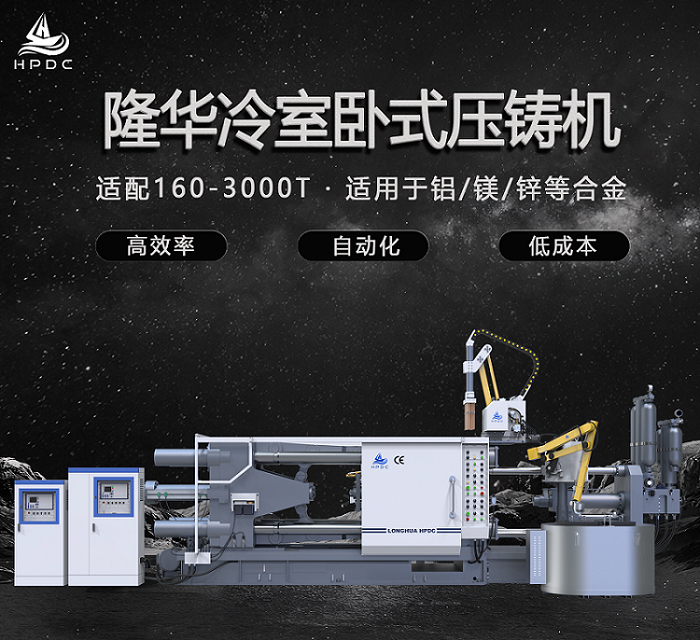
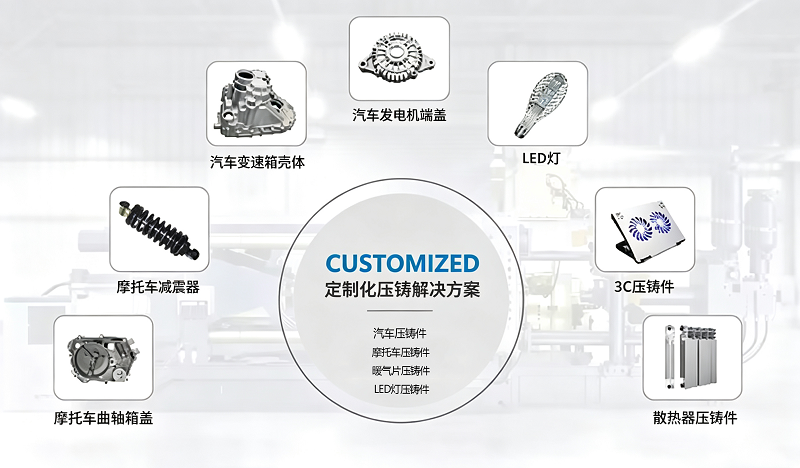
核心卖点

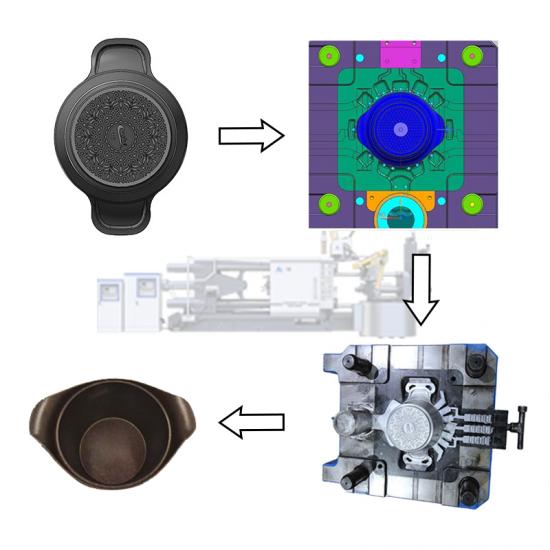
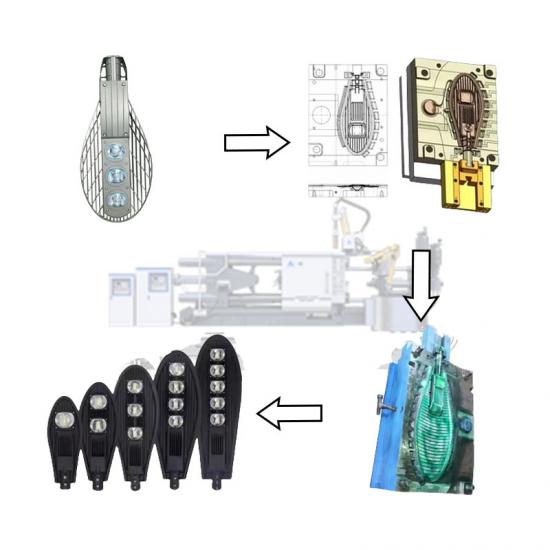
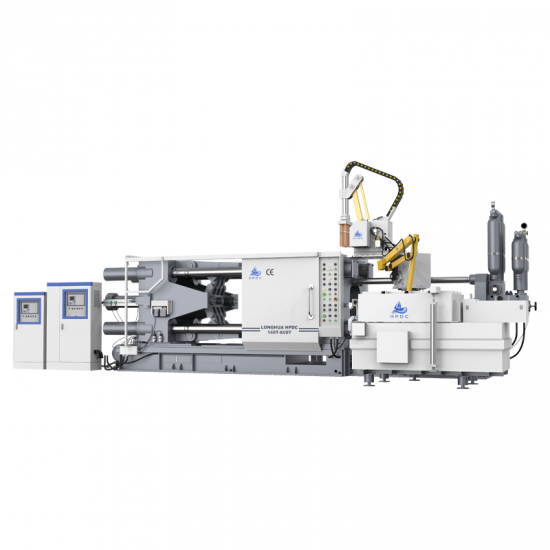
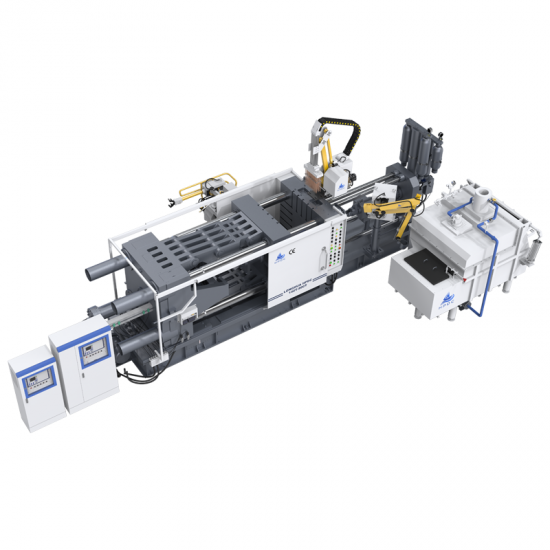
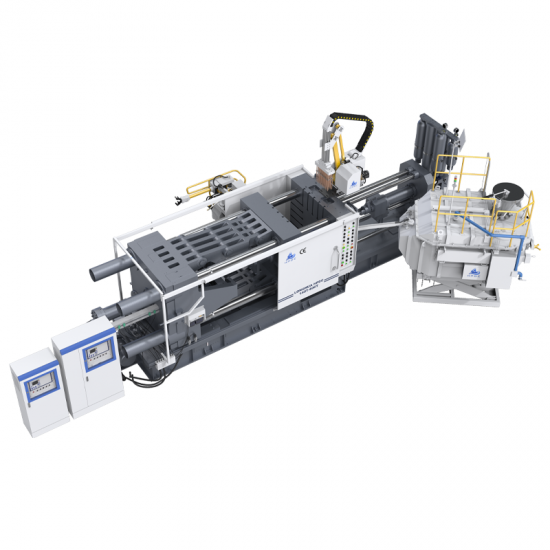
压铸机工作循环
1.合模:动模板前移,模具闭合锁模。
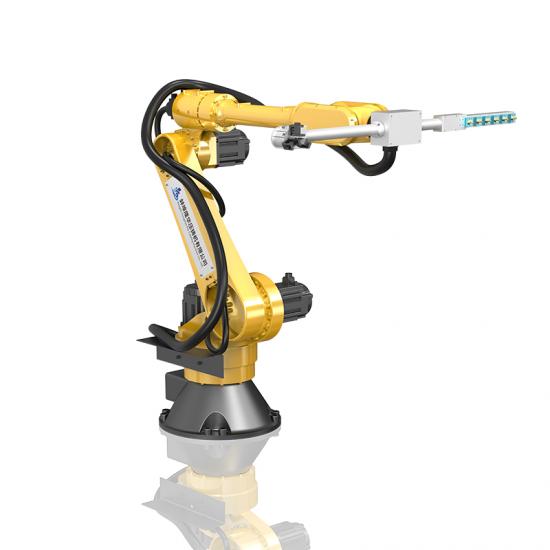
2.浇注:定量金属液由人工或自动给汤机舀入压室。
3.慢压射:冲头低速推进,封住浇注口,平稳排出压室内空气,避免卷气。
4.快压射:金属液到达内浇口后冲头加速,在金属凝固前高速充满型腔。
5.增压保压:型腔充满后增压系统加压,压实凝固中的金属,补缩、减少气孔与缩松。
6.开模顶出:保压冷却后开模,顶出机构推出铸件,进入下一循环。


产品参数
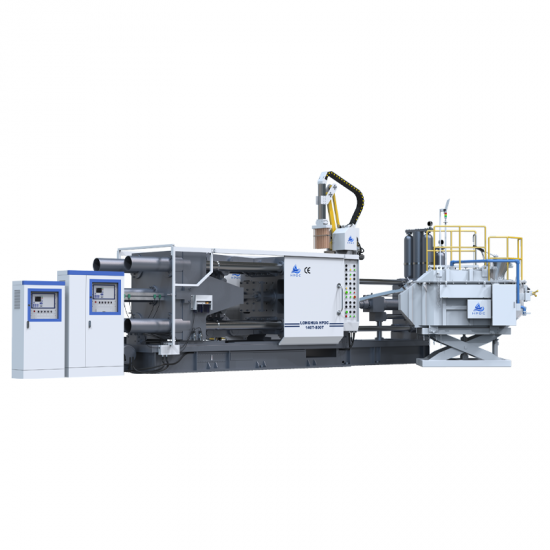
LH标准系列参数表(350T)
项目
单位
参数
锁模力
KN
3500
锁模行程
mm
460
模具厚度(最小-最大)
mm
250~750
格林柱内距
mm
600*600
顶出行程
mm
110
顶出力
KN
160
压射位置
mm
0,-160
压射力(增压)
KN
360
压射行程
mm
480
冲头直径
mm
¢50--¢80
射料量(铝)
Kg
3.8
铸造压力(增压)
MPa
184/127/96
最大铸造面积(40Mpa)
CM2
865
压射冲头推出距离
mm
180
压射室法兰直径
mm
110
压射室法兰凸出定板高度
mm
12
最大工作压力
MPa
14
电机功率
Kw
18.5
外型尺寸(长*宽*高)
m
6.8*1.8*2.7
机器吊装参考重量
T
14.5
油箱容量
L
800
(注:我们有权做任何技术改进而不另行通知)
公司介绍
FAQ