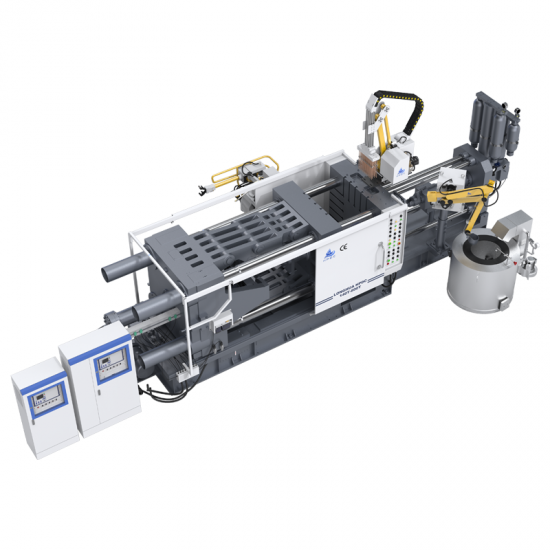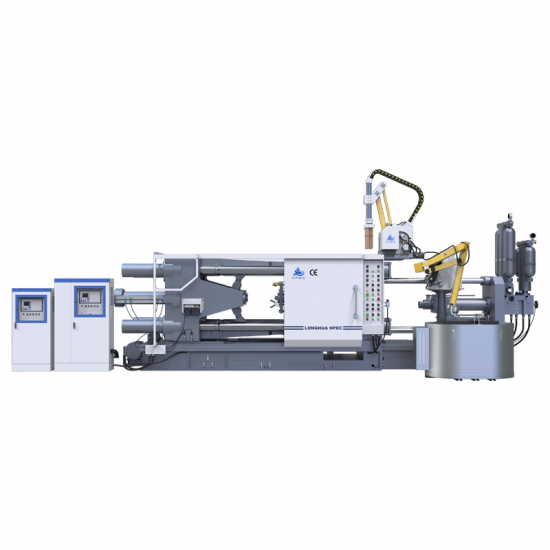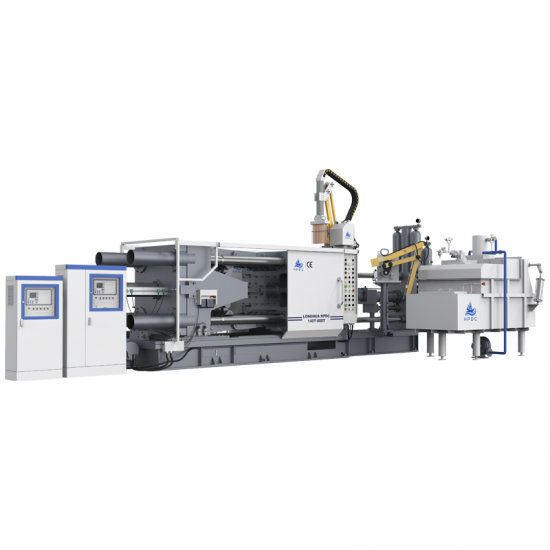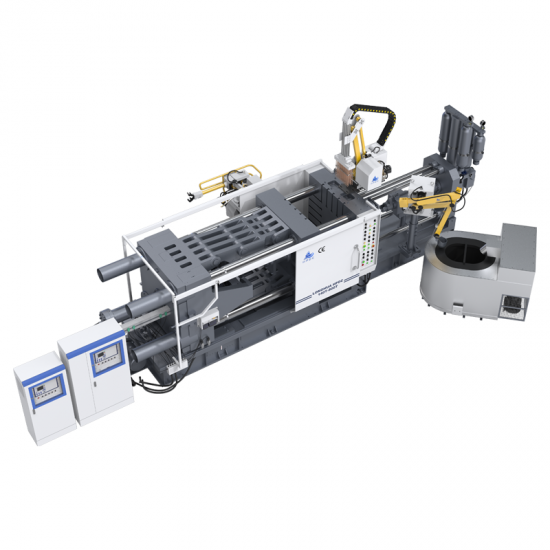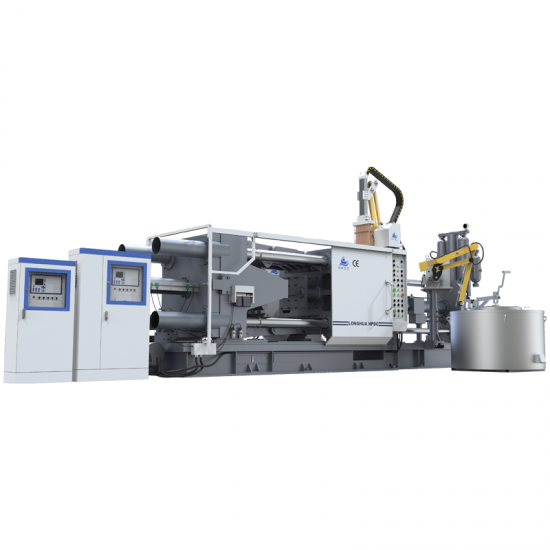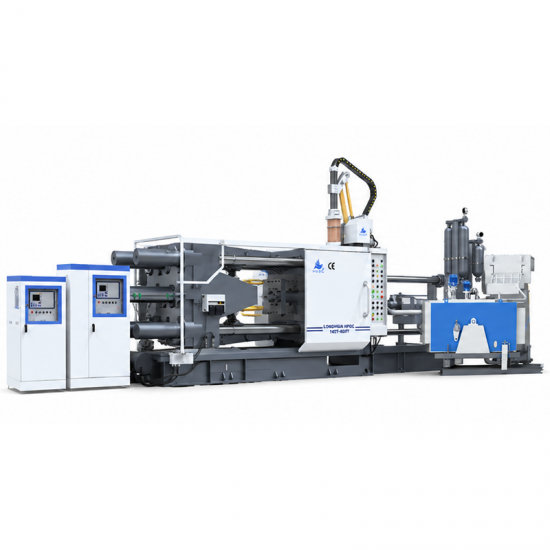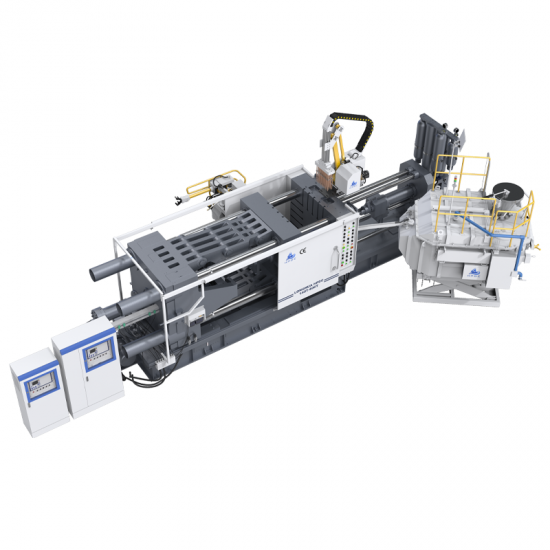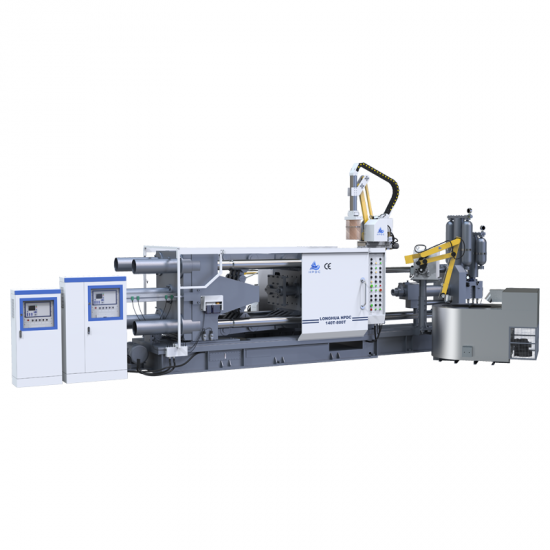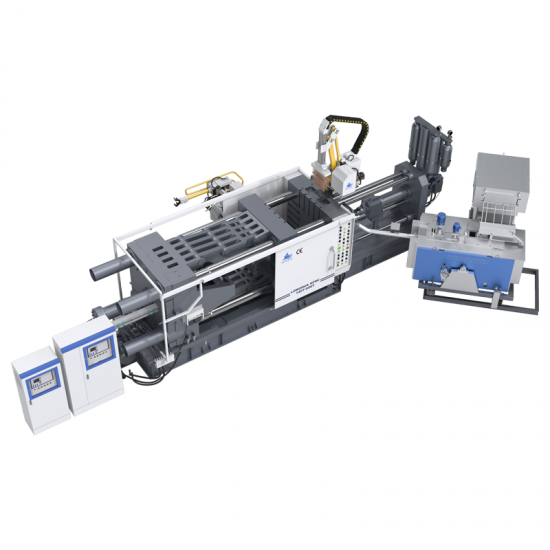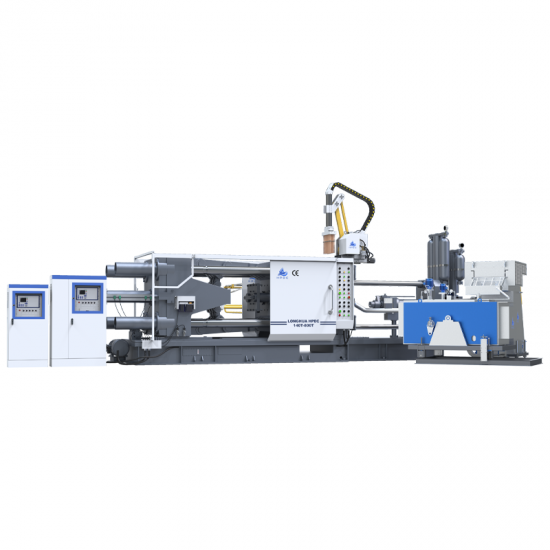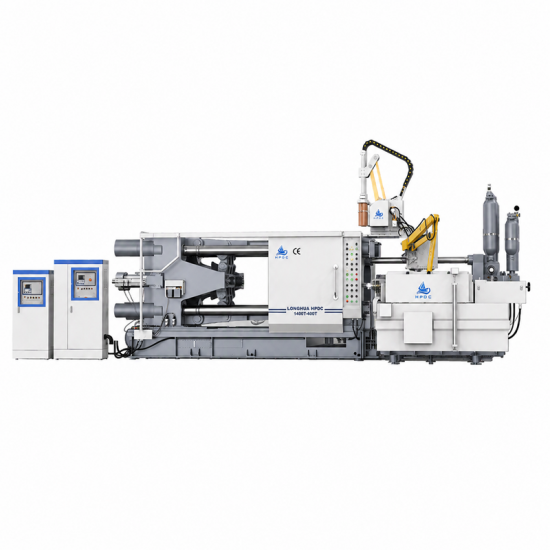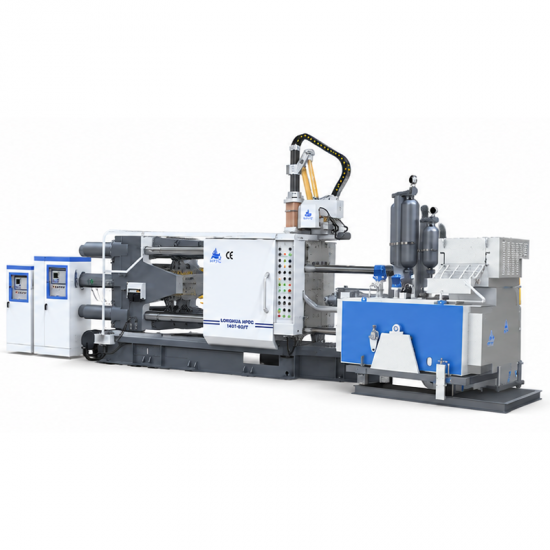



核心卖点
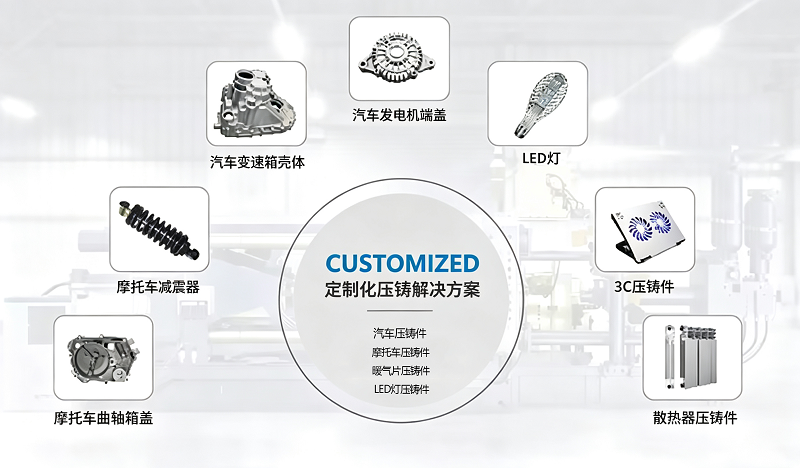

压铸机工作循环
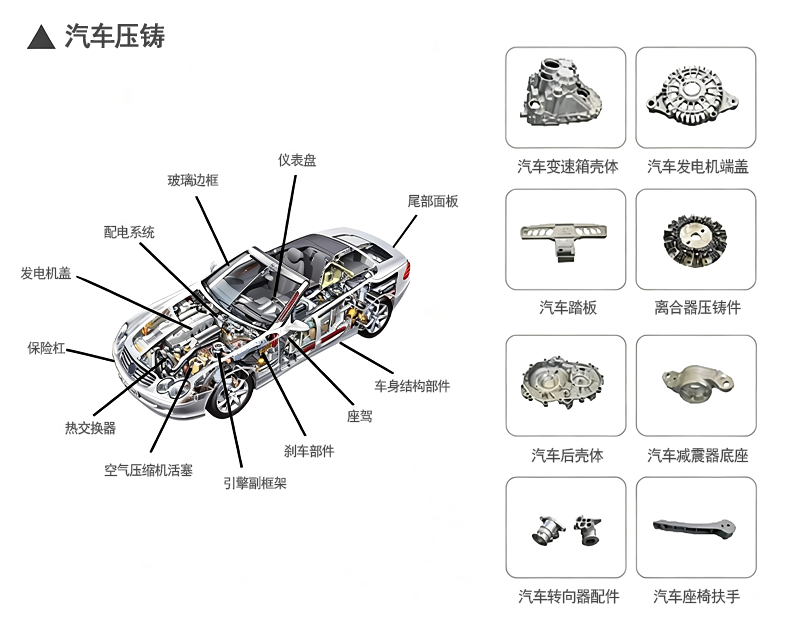

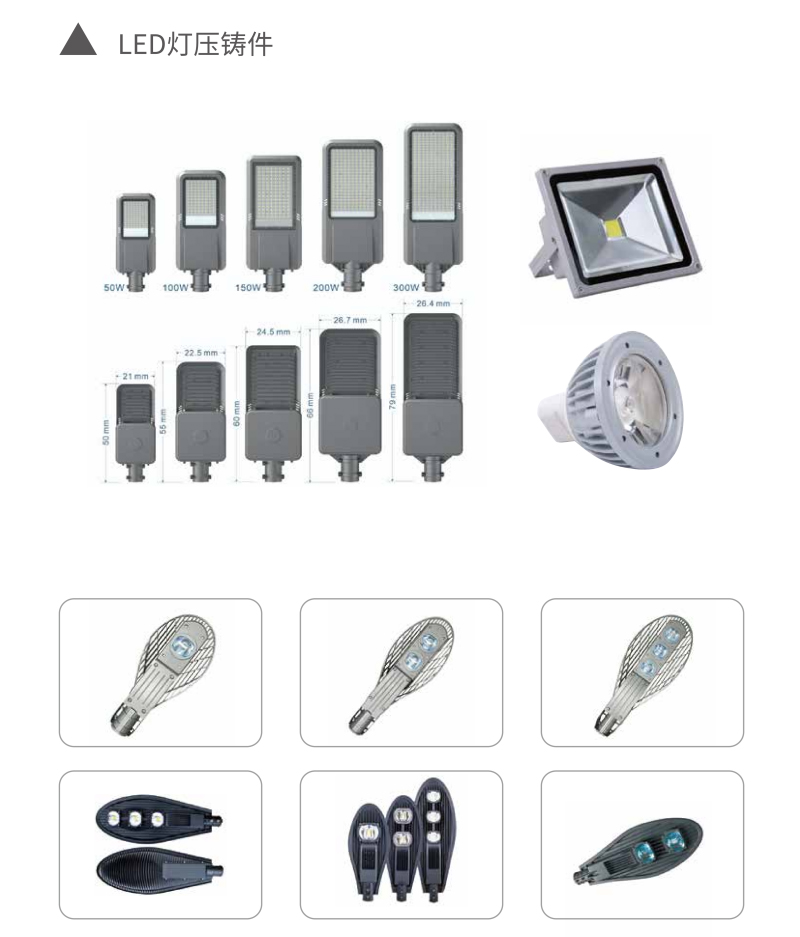
产品参数
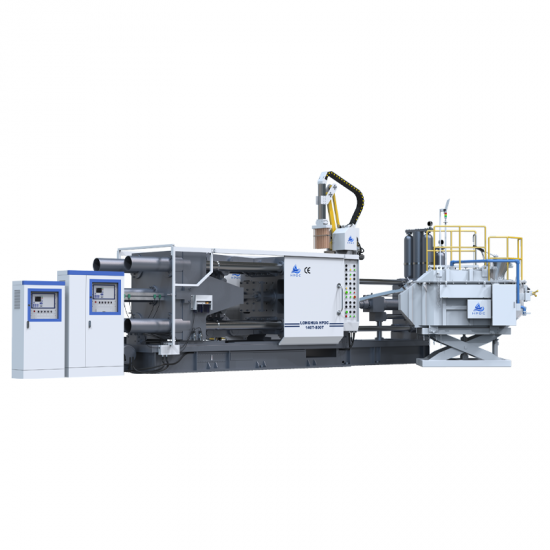
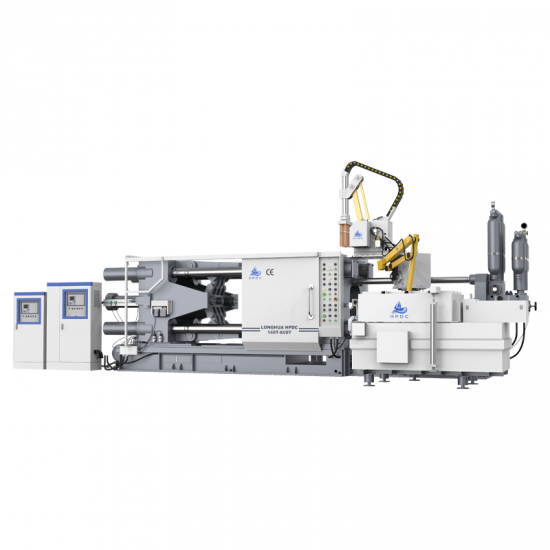
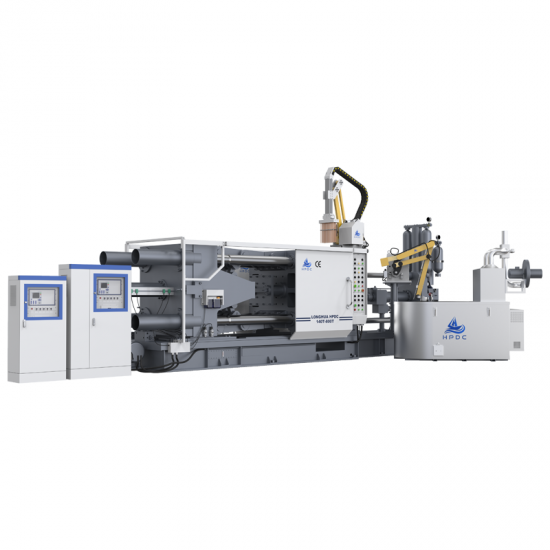
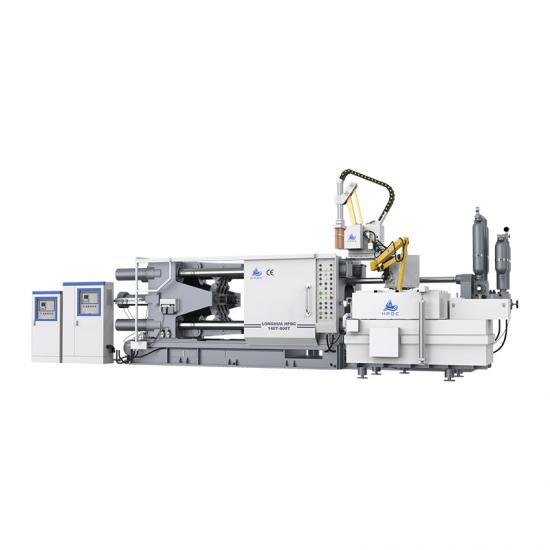
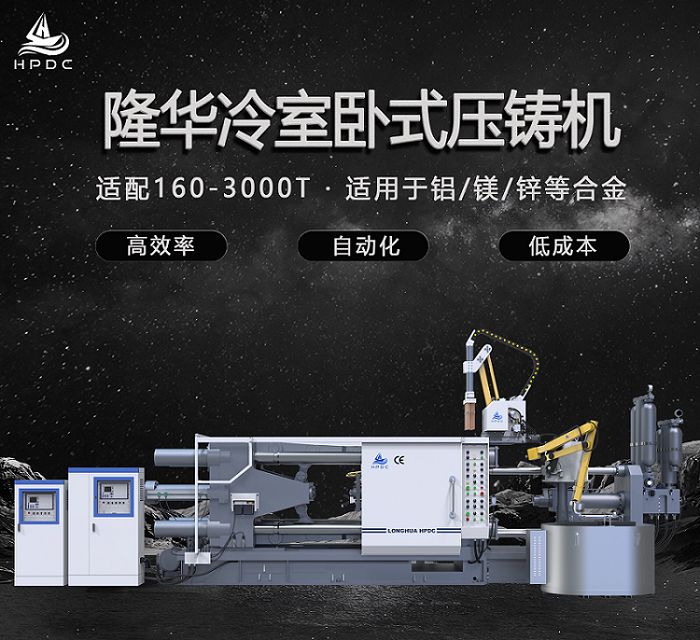
LH标准系列参数表(630T)
项目
单位
参数
锁模力
KN
6300
锁模行程
mm
650
模具厚度(最小-最大)
mm
350~850
格林柱内距
mm
750*750
顶出行程
mm
150
顶出力
KN
315
压射位置
mm
0,-250
压射力(增压)
KN
590
压射行程
mm
600
冲头直径
mm
¢70 ¢80 ¢90
射料量(铝)
Kg
7.2
铸造压力(增压)
MPa
153/117/92
最大铸造面积(40Mpa)
CM2
1575
压射冲头推出距离
mm
250
压射室法兰直径
mm
130
压射室法兰凸出定板高度
mm
15
最大工作压力
MPa
14
电机功率
Kw
30
外形尺寸(长*宽*高)
m
8*2.2*3
机器吊装参考重量
T
25
油箱容量
L
1050
公司介绍
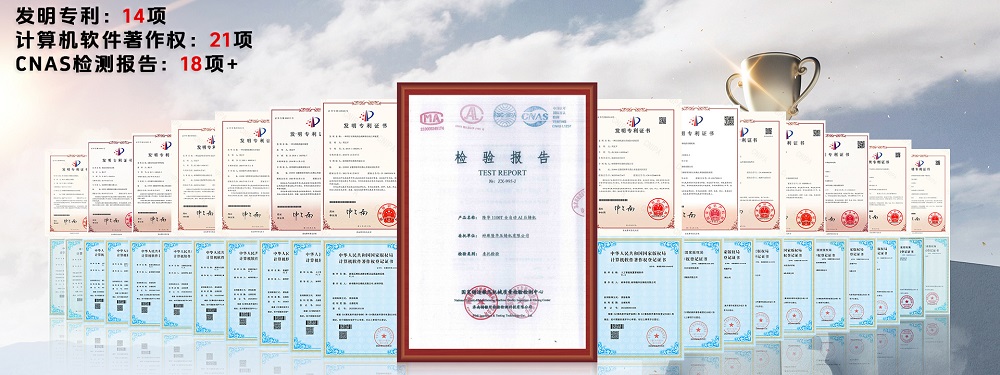
公司将技术创新作为企业发展的重要支撑,持续推动压铸机产品向高效、稳定、智能化方向升级。截至目前,公司已取得 14+ 发明专利和 21+ 计算机软件著作权,在压铸设备结构优化、控制算法、自动化联动和生产数据管理等方面形成了自主知识产权储备。
在质量体系和产品认证方面,公司严格落实生产过程管理,主要产品获得 CE 证书,并通过 CNAS 认可实验室检测,相关检测报告可作为产品性能、安全和质量稳定性的重要证明文件。
FAQ
Q1. 冷室压铸机和热室压铸机怎么选?
看合金。热室机压射机构浸在金属液里,适合锌等低熔点合金;铝合金熔点约 660 ℃,镁、铜合金温度更高,长期浸泡会腐蚀鹅颈并污染铸件,因此多用冷室机。简单说:锌小件常选热室,铝、镁、铜等较高熔点合金选冷室;具体再按产品和批量判断。
Q2. 630T 和 500T、800T 怎么选型?
优先看铸件投影面积、产品重量和气密性要求。中等壳体、7kg 以内铝件优先选 LH-630T;更小铸件选 500T 及以下;大壳体、大投影面积、重铸件建议升级 LH-800T。您提供图纸,工程师免费核算锁模力。
Q3.投影面积为什么要算上流道、料饼和溢流槽?
这些部分同样在分型面上受到金属液压力,会产生分离力。只算铸件本体,面积偏小,选小吨位后压射时分型面被涨开,就会出飞边。浇排方案改变,投影面积也要重新核算。
Q4. 下单前可以试模看样品吗?
可以。客户提供 3D 图纸或实物样品,隆华安排试模,提供压铸样品、工艺参数报告,确认合格后再签订采购合同。
Q5. 伺服液压有什么好处?值不值得选?
伺服驱动按动作需求供油,可降低空载能耗、改善响应速度和重复精度;常规液压方案结构成熟、维护直接。是否标配伺服按机型确认,能耗与节拍收益需结合你的生产批量和班次评估。
Q6. 可以配自动给汤、喷涂、取件设备吗?
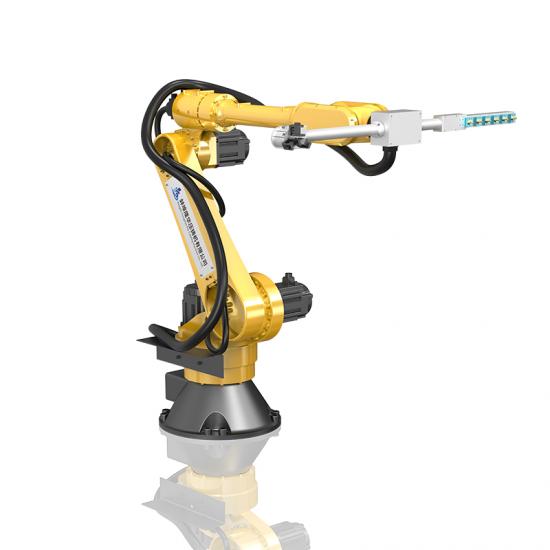
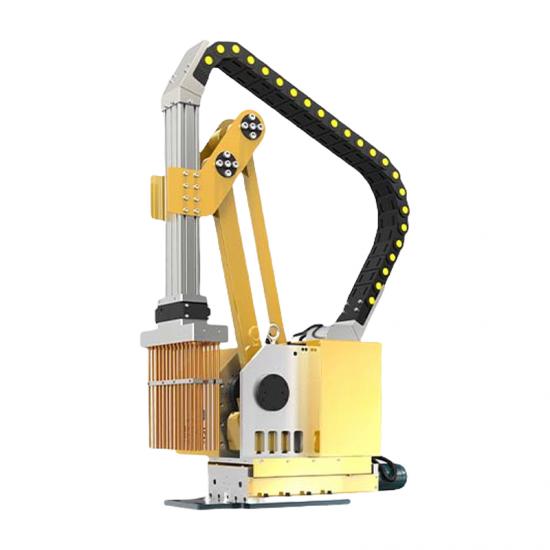
可以按产线配套,也可接入客户现有周边设备。需要在方案阶段确认设备形式、安装空间、信号接口和动作时序;机械手与主机的联锁、安全防护一并规划。
Q7. 售后和备件怎么保障?
质保范围、期限、响应方式和现场 / 远程支持以合同售后条款为准;易损件清单和供应周期随交付资料提供。压室、冲头、密封件、滤芯等常备件建议结合班次备库。