请求报价
语言选择:中文

中文

  • 冷室压铸机可以压铸哪些金属
    2024-07-09

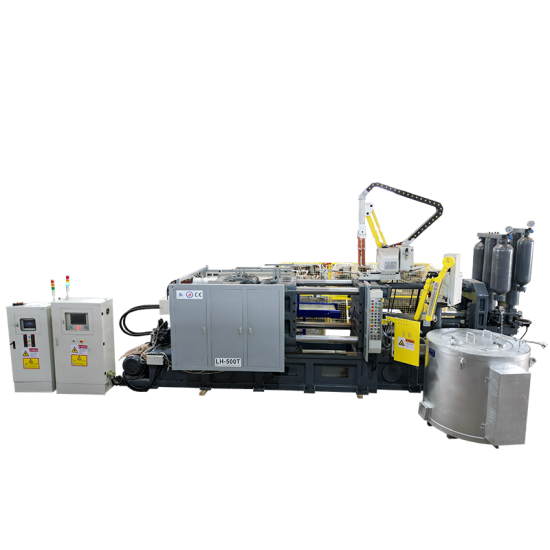
    冷室压铸机可以压铸哪些金属

    冷室压铸机主要适用于高熔点金属的压铸,这些金属通常是具有较高熔点和良好的流动性能,适合在冷室压铸机中进行稳定的压铸过程。一般来说,冷室压铸机可以用来压铸以下几类金属: 铝合金: 铝是冷室压铸机最常用的金属。铝合金具有较低的熔点、良好的流动性和加工性能,适合在冷室压铸机中进行高效的压铸生产。常见的铝合金包括ADC12、A380等。 镁合金: 镁合金因其低密度、高强度和良好的机械性能,在某些特定应用中也可以使用冷室压铸机进行压铸。常见的镁合金有AZ91D等。 铜合金: 铜合金通常具有较高的熔点和较差的流动性,但某些铜合金如黄铜和锡青铜在一些特殊的冷室压铸机上也可以压铸。 其他高熔点合金: 一些具有高熔点的合金,如锌合金在适当的冷室压铸机中也可以进行压铸。 冷室压铸机的工作原理是在一个分离的熔化室中将金属加热至熔化,然后通过压力将熔融金属充入模具中形成零件。由于这种类型的机器的特性,它能够处理高熔点金属并保持稳定的操作温度,从而适合用于上述几类金属的压铸生产。
    阅读更多
  • 如何选用压铸机的坩埚
    2024-07-01

    如何选用压铸机的坩埚

    选择适合压铸机的坩埚是确保压铸工艺高效和产品质量稳定的重要步骤。以下是选择坩埚的关键因素: 1. 压铸材料和合金类型: 首先要考虑的是您常用的压铸材料和合金类型,例如铝合金、锌合金、镁合金等。不同的材料具有不同的熔点和熔化特性,因此需要选择相应的坩埚来确保能够适当地加热和保温这些合金。   2. 坩埚容量和生产需求: 根据您的生产规模和每次压铸操作所需的金属液态合金量,选择适当容量的坩埚。坩埚的容量应能够满足您的生产批次大小和频率,以确保连续生产和效率。   3. 加热方式和能源类型: 坩埚通常采用电阻加热或燃气加热。选择适合您工厂能源供应的加热方式,并确保能够提供稳定和高效的加热能力。   4. 耐用性和材料选用: 坩埚需要具备耐高温、耐磨损和耐腐蚀的特性,以承受压铸操作中的高温和金属液态合金的侵蚀。选择高质量的材料和耐火材料制造的坩埚,可以延长使用寿命并减少维护成本。   5. 控制系统和自动化能力: 现代坩埚通常配备有先进的温度和压力控制系统,以确保金属合金在整个加热和保温过程中保持稳定的工艺参数。一些坩埚还具备自动化控制和数据采集功能,有助于提高生产过程的控制和一致性。   6. 安全性和环保考虑: 确保所选的坩埚符合安全标准,并考虑其对环境的影响。一些坩埚设计包括废气处理系统,以减少对环境的负面影响,并确保操作人员的安全。   7. 成本效益和综合考虑: 最后,根据预算和资金限制选择适当的坩埚。考虑购买成本、运营成本和维护成本,以确保投资能够实现长期的效益和生产优势。 综合考虑以上因素,选择适合特定压铸工艺和生产需求的坩埚是确保压铸生产效率和产品质量的关键因素之一。建议与压铸设备制造商或经验丰富的工程师进行详细讨论和评估,以获取专业的建议和支持。  
    阅读更多
  • 新能源汽车全球化新格局,900T-16000T大型一体化压铸件首亮相
    2024-06-25

    新能源汽车全球化新格局,900T-16000T大型一体化压铸件首亮相

    根据中国铸造协会发布的数据,受新能源汽车高速增长、汽车轻量化发展的驱动,近年来我国汽车铝合金压铸产量整体呈现波动上升趋势,大型一体化压铸已引发全球压铸行业势不可挡的发展态势。 2024年主题为“新能源汽车发展构建压铸全球化新格局”的上海国际有色压铸展(CID & CNF)隆重开幕,900T-16000T特大型汽车压铸件首次精彩亮相。 如下是特大型汽车铸件制造设备900T-16000T的压铸件展示: 一体化后底板大铸件(9000T压铸机) 一体化压铸前舱(9000T压铸机) 双压射电池车身一体化压铸整体底盘(13000T双压射压铸岛压铸机) 电池托盘(16000T压铸机) 上述产品可见,随着压铸技术的不断进步,特大型压铸件将在推动新能源汽车轻量化、提升能效和降低成本方面发挥关键作用。未来一段时间内,大型一体化压铸技术将是行业内领军企业布局的关键技术方向,为全球新能源汽车产业的发展贡献更大力量!
    阅读更多
  • 古尔邦节快乐
    2024-06-17

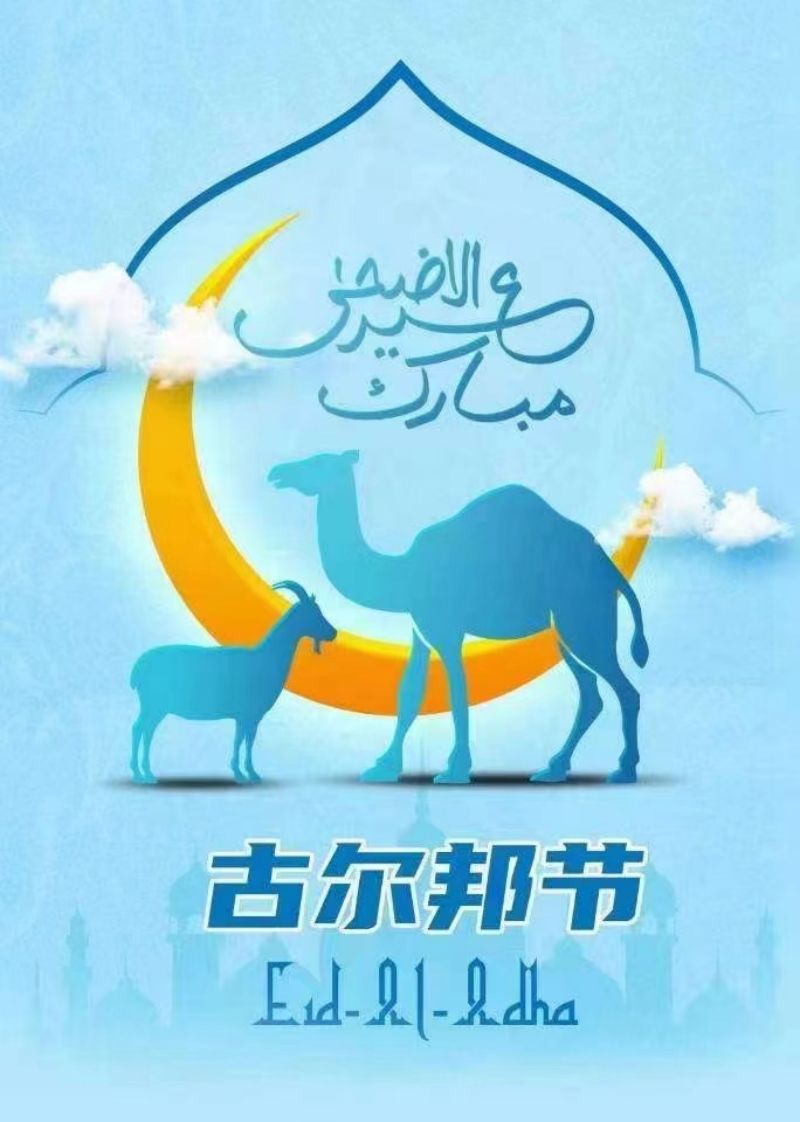
    古尔邦节快乐

    古尔邦节是伊斯兰教三大节日之一。“古尔邦”意为:“献祭”、“献牲”,是虔诚向真主宰牲献祭的意思。“古尔邦”还有“亲近”、“接近”之意。 古尔邦节的最主要的活动就是祭祀牲畜,一般是祭祀牛、羊、山羊等家畜。这个活动体现了巴基斯坦人对于生命的敬畏和感恩之心,也是对于牲畜的一种尊重和关爱。同时,这也是一种祭祀文化,通过祭祀牲畜来祈求神灵保佑和平安。 这是一个充满喜乐、祈祷和奉献的时刻! 蚌埠隆华压铸机有限公司 祝所有穆斯林兄弟姐妹们古尔邦节快乐! 愿真主接受我和你们的恩惠!
    阅读更多
  • 冷室压铸机易损件有哪些
    2024-06-13

    冷室压铸机易损件有哪些

    冷室压铸机在运行过程中,由于高压、高温以及频繁的机械运动,某些部件容易磨损或损坏。以下是冷室压铸机的一些常见易损件及其维护建议: 常见易损件 1. 模具 原因:高温、高压金属的频繁冲击和冷却循环容易导致模具磨损和热疲劳裂纹。 维护建议:定期检查模具表面,及时进行修复和更换;保持模具表面的清洁和光滑,使用高质量的润滑剂和脱模剂。 2. 射嘴(注射嘴) 原因:熔融金属的高温、高压冲击会导致射嘴磨损或堵塞。 维护建议:定期清理射嘴,检查其磨损情况,必要时进行更换;确保使用适合的射嘴材料和设计。 3. 柱塞杆(注射柱塞) 原因:柱塞杆在注射过程中承受高压和摩擦力,容易磨损。 维护建议:定期检查柱塞杆的表面状态,确保其润滑良好,及时更换磨损严重的柱塞杆。 4. 密封圈和密封件 原因:液压系统中的密封圈和密封件在高压下容易老化、变形或损坏,导致液压油泄漏。 维护建议:定期检查和更换密封圈和密封件,确保液压系统的密封性能,使用高质量的密封材料。 5. 导柱和导套 原因:导柱和导套在模具合模和开模过程中承受较大摩擦力,容易磨损。 维护建议:定期润滑导柱和导套,检查其磨损情况,必要时进行更换。 6. 液压系统 原因:液压油泵、阀门和油缸在高压工作环境下容易磨损和老化,导致系统效率下降或故障。 维护建议:定期更换液压油,保持液压系统清洁,检查各组件的工作状态,及时维修或更换故障部件。 7. 电气元件 原因:频繁的电气操作和环境因素(如高温、高湿度)可能导致电气元件损坏。 维护建议:定期检查和测试电气元件,确保其正常工作,防止电气故障影响生产。 维护和保养建议 定期检查:制定详细的检查计划,定期检查和维护各个关键部件,及时发现并解决潜在问题。 使用高质量配件:选择高质量的易损件和耗材,以延长设备使用寿命和减少故障率。 培训操作人员:对操作人员进行系统的操作和维护培训,确保其能够正确使用和维护设备。 建立备件库存:保持一定数量的常用易损件库存,以便及时更换,减少设备停机时间。
    阅读更多
  • 锅具的压铸流程
    2024-06-07

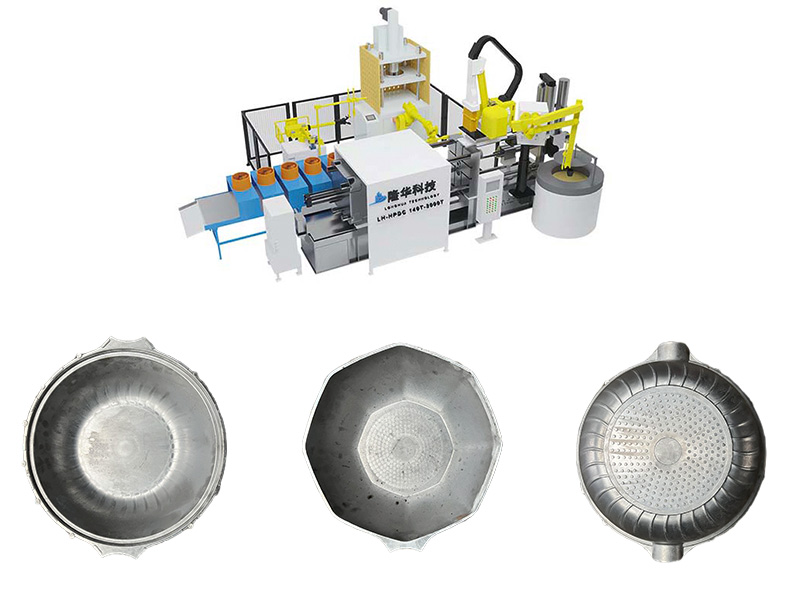
    锅具的压铸流程

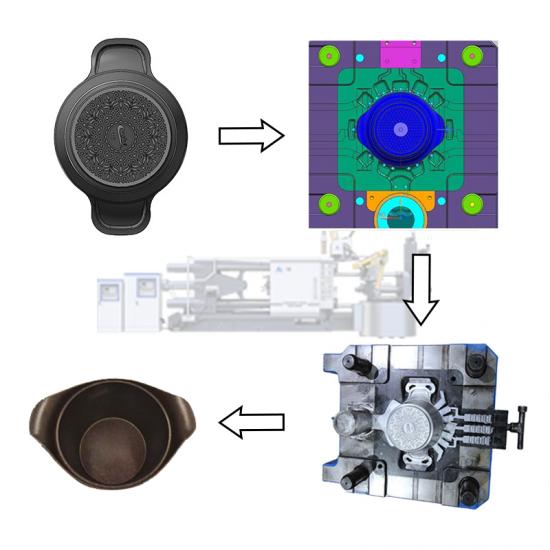
    锅具的压铸流程涉及将金属(通常是铝合金)通过模具形成特定形状的锅具。这一过程确保锅具具有优良的导热性、耐用性和美观的外观。以下是锅具压铸的详细流程: 1. 材料准备 金属原材料:通常选用铝合金,因其质轻、导热性好。 合金熔炼:将铝合金在熔炉中熔化,加入适量的合金元素,以提高材料的机械性能和耐腐蚀性。 2. 模具设计与制作 模具设计:根据锅具的形状和尺寸设计模具。模具需具备高精度和耐高温特性。 模具制作:使用高强度钢材制作模具,并进行精细加工,确保模具表面光滑,符合设计要求。 3. 模具预热 在压铸前,对模具进行预热。预热有助于金属在注入模具时更均匀地分布,减少气孔和冷隔缺陷。 4. 压铸 金属注入:将熔融的铝合金通过压铸机注入预热的模具中。高压使金属迅速充满模具,形成锅具的基本形状。 冷却固化:保持高压,等待铝合金冷却固化,通常几秒钟到几分钟。 5. 脱模 一旦金属冷却固化,将模具打开,小心取出成型的锅具坯件。 6. 后处理 修边去毛刺:去除压铸过程中产生的多余材料和毛刺,使边缘光滑。 机械加工:根据需要进行进一步加工,如钻孔、车削和铣削,以确保尺寸精度和表面光洁度。 7. 表面处理 抛光和打磨:对锅具表面进行抛光和打磨,提升其光泽和美观。 喷涂或电镀:根据产品需求,进行喷涂或电镀处理,增加外观效果并提高耐腐蚀性。 不粘涂层:许多锅具需要涂覆不粘涂层,确保烹饪过程中食物不会粘锅。 8. 质量检测 对成品进行严格的质量检测,确保其符合设计规格和质量标准。检测项目包括外观检查、尺寸测量、涂层附着力测试等。 9. 包装和出货 合格的锅具经过包装,防止运输过程中受损,准备出货至客户或零售商。 通过上述步骤,制造商能够生产出高质量的锅具,满足市场需求,确保消费者在使用过程中获得良好的体验。
    阅读更多
  • 刹车片的压铸流程
    2024-06-03

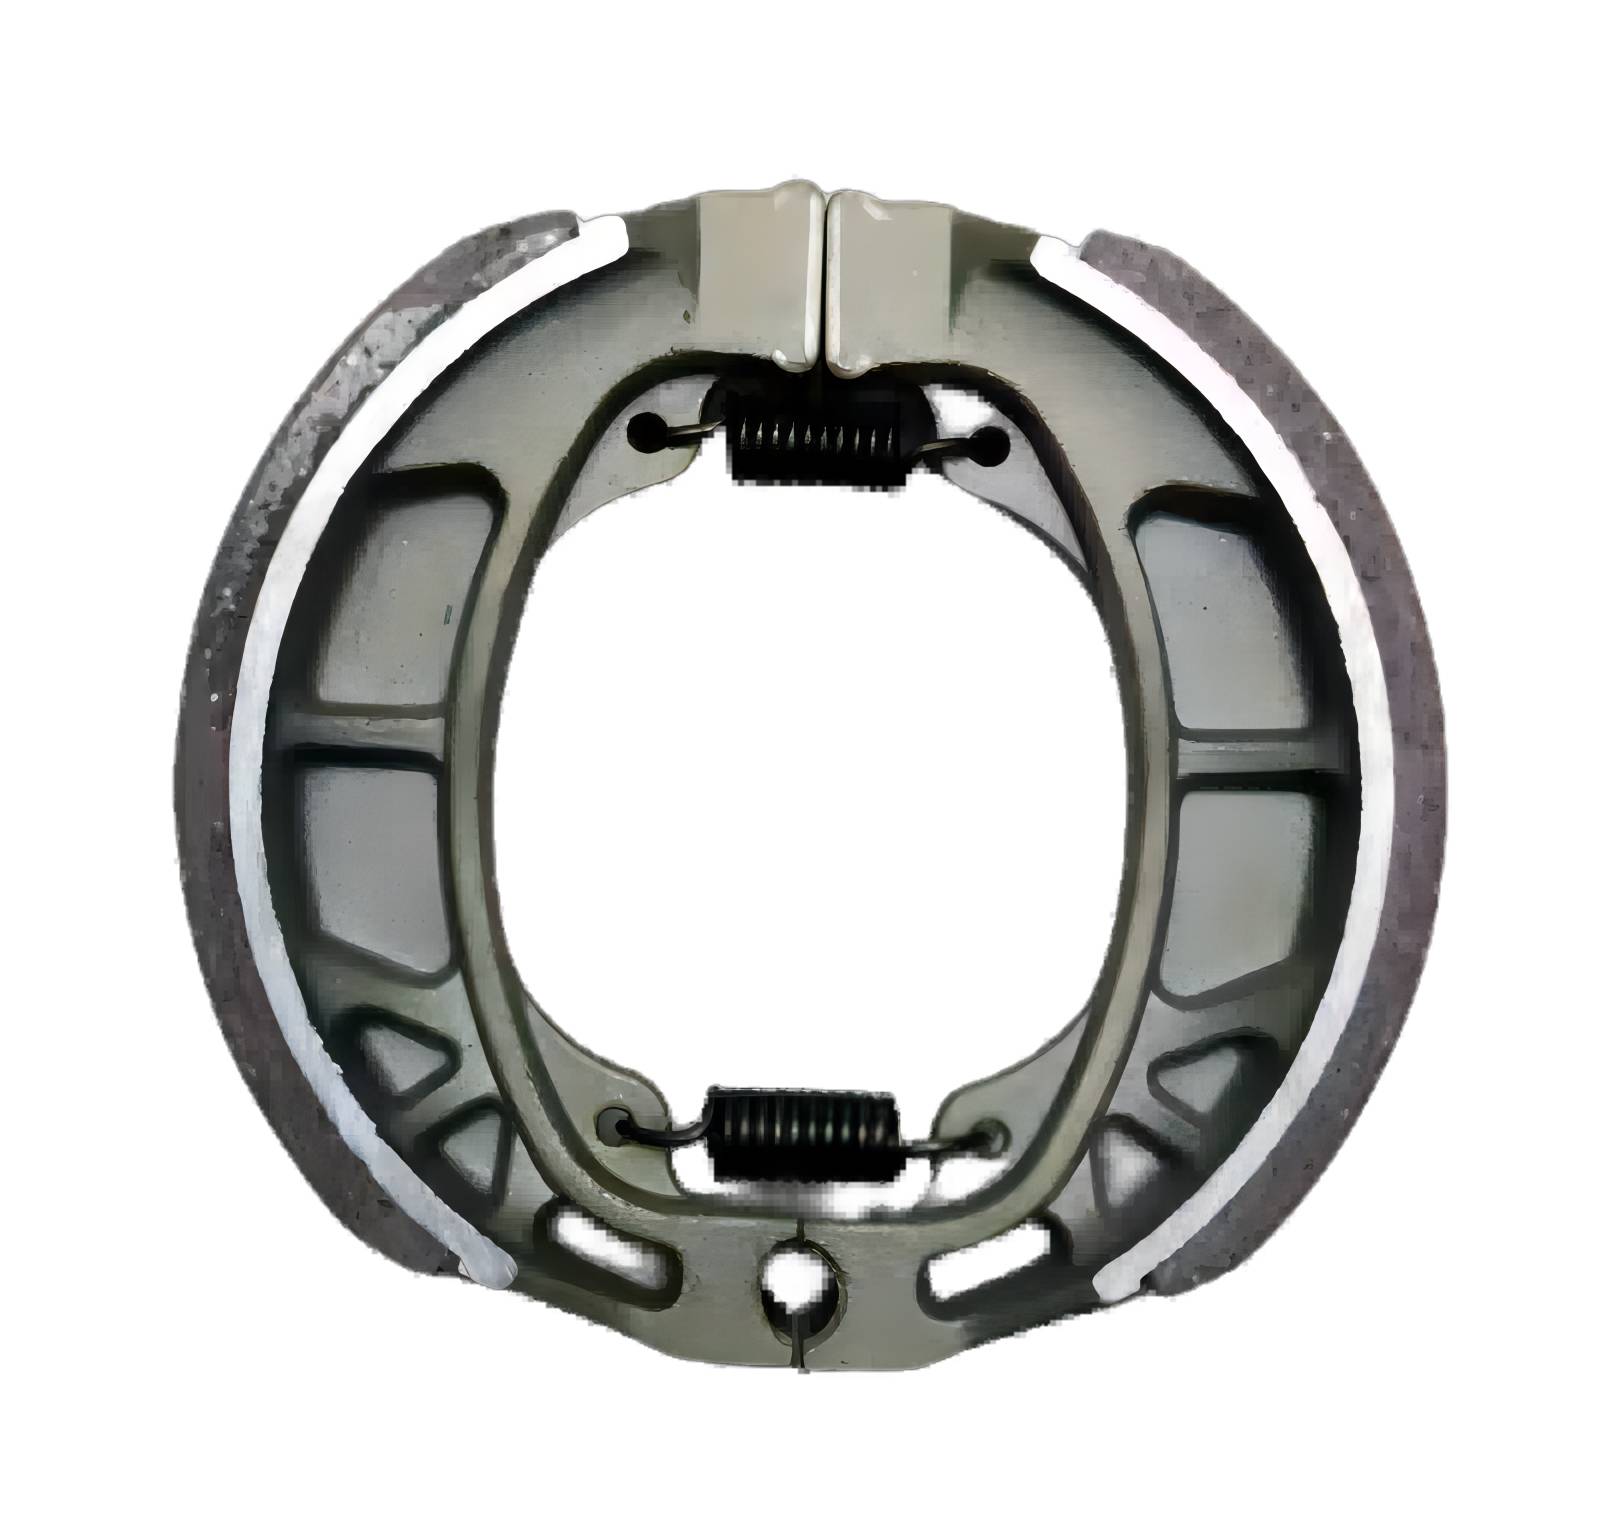
    刹车片的压铸流程

    刹车片的压铸流程涉及一系列步骤,确保制造出高质量的产品,满足汽车安全标准。以下是典型的刹车片压铸流程: 1. 材料准备 刹车片的材料通常包括摩擦材料、粘合剂和金属背板。压铸材料的准备包括选择合适的摩擦材料配方和金属。 2. 模具准备 根据刹车片的设计要求,制作专用的压铸模具。模具通常由耐高温、高强度的钢材制成,保证使用寿命和压铸质量。 3. 加热 将金属背板和模具预热到适当的温度,以确保在压铸过程中材料能够均匀分布并形成良好的结合。 4. 压铸 金属背板放置:将预热好的金属背板放入模具中。 摩擦材料注入:将摩擦材料以高压注入模具中,使其均匀填充模具并覆盖金属背板。 加压成型:通过压机施加高压力,使摩擦材料与金属背板牢固结合,并形成预定的刹车片形状。 5. 冷却和固化 让模具冷却,使摩擦材料固化并达到必要的机械性能。冷却时间和条件根据材料和模具设计不同而有所变化。 6. 脱模 将成型后的刹车片从模具中取出,检查是否有缺陷,如气孔、裂纹等。 7. 后处理 对脱模后的刹车片进行必要的后处理,包括去毛刺、清洗、热处理等步骤,以提高其耐用性和性能。 8. 检测和测试 对刹车片进行严格的质量检测和性能测试,确保其符合相关标准和客户要求。常见的测试项目包括硬度测试、耐磨测试、剪切强度测试等。 9. 包装和出货 合格的刹车片经过包装,标识清楚后,准备出货至客户或装配厂。 通过上述步骤,制造商能够生产出符合安全和性能标准的刹车片,保证车辆的制动性能和驾驶安全。
    阅读更多
  • 压铸LED灯常见的问题以及解决方法
    2024-05-28

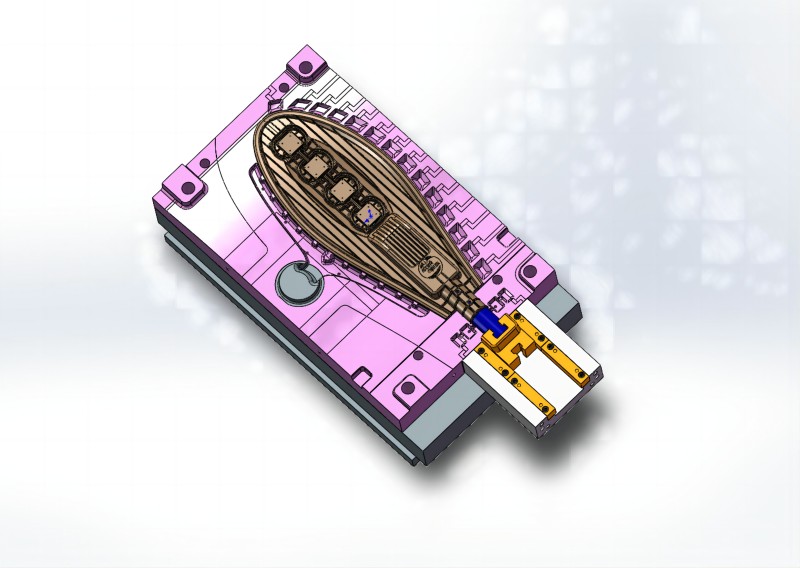
    压铸LED灯常见的问题以及解决方法

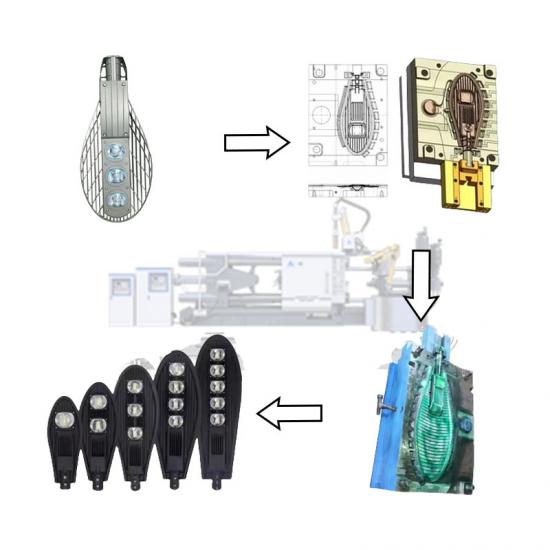
    压铸LED灯在生产和使用过程中可能会遇到多种问题。以下是一些常见问题及其可能的原因及解决方法: 1. 气孔和缩孔 原因:模具设计不合理、铸造参数不正确,熔融金属在冷却时形成气孔或缩孔。 解决方法: 优化模具设计,确保模具内的气体能顺利排出。 调整铸造参数,如压力和温度。 使用真空压铸工艺减少气体残留。 2. 冷隔和流痕 原因:熔融金属在模具内流动时冷却过快,形成冷隔;金属流动不均匀导致流痕。 解决方法: 提高模具温度和熔融金属的浇注温度,改善金属流动性。 调整浇注速度和压力。 确保熔融金属在模具内均匀流动。 3. 粘模和铸件变形 原因:模具表面光洁度不够或模具设计不合理,导致铸件粘在模具上或变形。 解决方法: 使用高质量的脱模剂,确保模具表面光滑。 优化模具设计,确保铸件能顺利脱模。 检查和调整模具的冷却系统。 4. 尺寸不稳定 原因:模具的温度控制不稳定或铸造参数不一致,导致铸件尺寸不稳定。 解决方法: 确保模具温度稳定,使用温度控制系统。 严格控制铸造参数,如压力、温度和时间。 5. 表面缺陷 原因:模具表面有缺陷或使用的铝合金材料不纯,导致铸件表面出现缺陷。 解决方法: 定期检查和维护模具,确保其表面光洁无缺陷。 使用高质量的铝合金材料,避免杂质。 改善模具表面的处理工艺,提高模具表面质量。 6. 内部缺陷 原因:金属液体在浇注过程中混入杂质或气体,导致铸件内部出现缺陷。 解决方法: 提高金属液体的净化水平,使用过滤器和真空设备。 优化浇注系统设计,减少气体和杂质的混入。 定期清理和维护设备,确保生产过程的清洁和稳定。 7. 热裂和冷裂 原因:铸件冷却过程中过快或不均匀,导致热裂或冷裂。 解决方法: 控制铸件的冷却速度,避免过快冷却。 优化模具的冷却系统,确保均匀冷却。 调整合金成分,提高材料的抗裂性能。 8. 机械性能不达标 原因:合金成分不合适或热处理工艺不当,导致机械性能不达标。 解决方法: 调整合金配比,使用适当的材料。 优化热处理工艺,确保铸件达到所需的机械性能。 通过系统性地识别和解决这些问题,可以显著提高压铸LED灯具的质量和可靠性。此外,持续的质量控制和工艺改进是确保每一步都能达到预期标准的关键。
    阅读更多
第一页 11 12 13 14 15 16 17 18 19 20 最后一页

共 33 页

留言 留言
如果您对我们的产品感兴趣,想知道更多细节,请在这里留言,我们将尽快回复您。

首页

产品

新闻

联系