

很多老板在选购压铸机时,第一句话往往是:“这台机器多少吨?”合模力(吨位)确实是压铸机的核心参数之一,但盲目追求大吨位,很可能是最大的浪费。今天我们就用简单明了的方式,把合模力选型的逻辑讲透,帮你把钱花在刀刃上。
一、合模力到底是什么?
合模力,也叫锁模力,是指压铸机在压射过程中,锁紧模具、抵抗金属液胀型力的能力。简单说,就是机器能把模具“夹多紧”。
二、选错吨位的代价
吨位过小:
-
模具被撑开,产品出现飞边、尺寸不稳定;
-
铸件内部组织不致密,气孔、缩松缺陷增加;
-
模具寿命缩短,甚至可能损坏设备。
吨位过大:
-
设备采购成本高出几十万甚至上百万;
-
每小时电费、液压油、维护成本明显增加;
-
机器体积大、占地多,对厂房基础要求高;
-
空循环时间长,生产效率反而可能下降。
很多工厂就是因为听销售一句“大一点保险”,结果多花了钱,回本周期被拉长。
三、正确选型逻辑:按投影面积和铸造压力计算
投影面积:指铸件(包括浇排系统)在模具分型面上的正投影面积,单位通常用 cm²。
铸造压力:指金属液在型腔内对模具表面产生的压强,单位 MPa,不同合金、不同工艺差别较大。
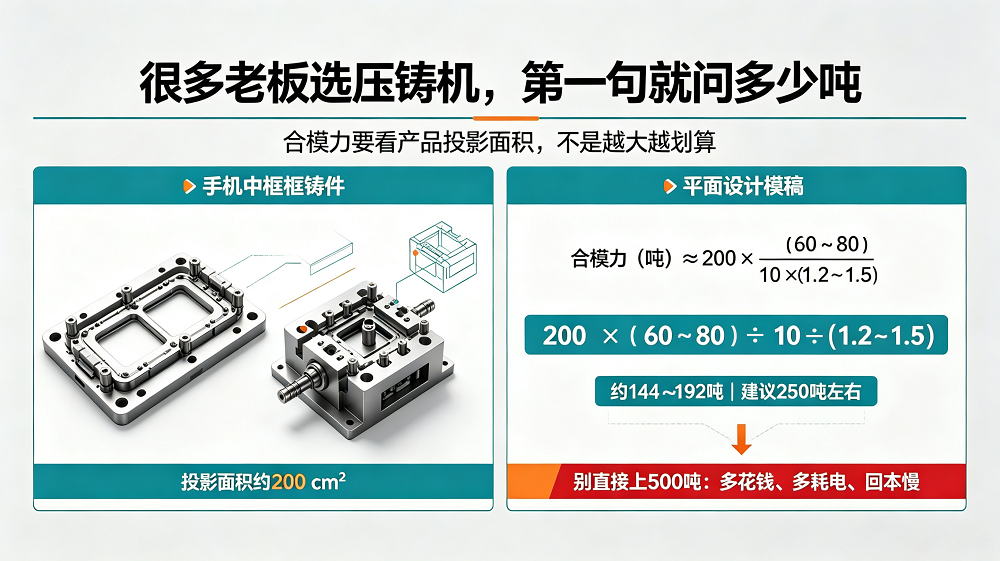
简化公式:
四、实例计算:手机中框需要多大吨位?
举个例子,一个手机中框投影面积约200 cm²,铝合金压铸常用铸造压力60~80MPa,算出来需要144~192吨,留安全系数后选250吨左右就够。但如果你听销售忽悠直接上500吨,多花几十万不说,每小时电费也多出不少,回本周期被拉长。
五、总结:先算后买,找工程师评估
选购压铸机,第一步不是问“多少吨”,而是把产品图纸拿给有经验的压铸工程师。根据投影面积、铸造压力、模具方案和工艺要求,算出合理的合模力范围,再结合自动化、生产效率、能耗等因素,确定最终的吨位和机型。
记住:合模力是算出来的,不是拍脑袋拍出来的。合理的吨位选择,既保证产品质量,又控制投资和运行成本,让每一分钱都发挥最大价值。